
 EN

Vytvoření reliéfního loga na kovových uzávěrech a obalech vyžaduje sofistikované průmyslové stroje a přesné inženýrství. Vysokorychlostní přesné razicí linky představují vrchol této technologie a umožňují výrobcům dosahovat konzistentních a vysoce kvalitních reliéfních logových otisků na tisících kusů za hodinu. Proces vytváření reliéfního loga kombinuje mechanickou sílu, přesné nástroje a materiálovou vědu, čímž se z rovných kovových povrchů vytvářejí značkové trojrozměrné označení, která zvyšují estetickou hodnotu výrobku a rozpoznatelnost značky. Pochopení fungování těchto pokročilých razicích systémů poskytuje cenný vhled do moderní výroby obalů a do technických možností potřebných k dosažení profesionálních výsledků s reliéfním logem v průmyslovém měřítku.
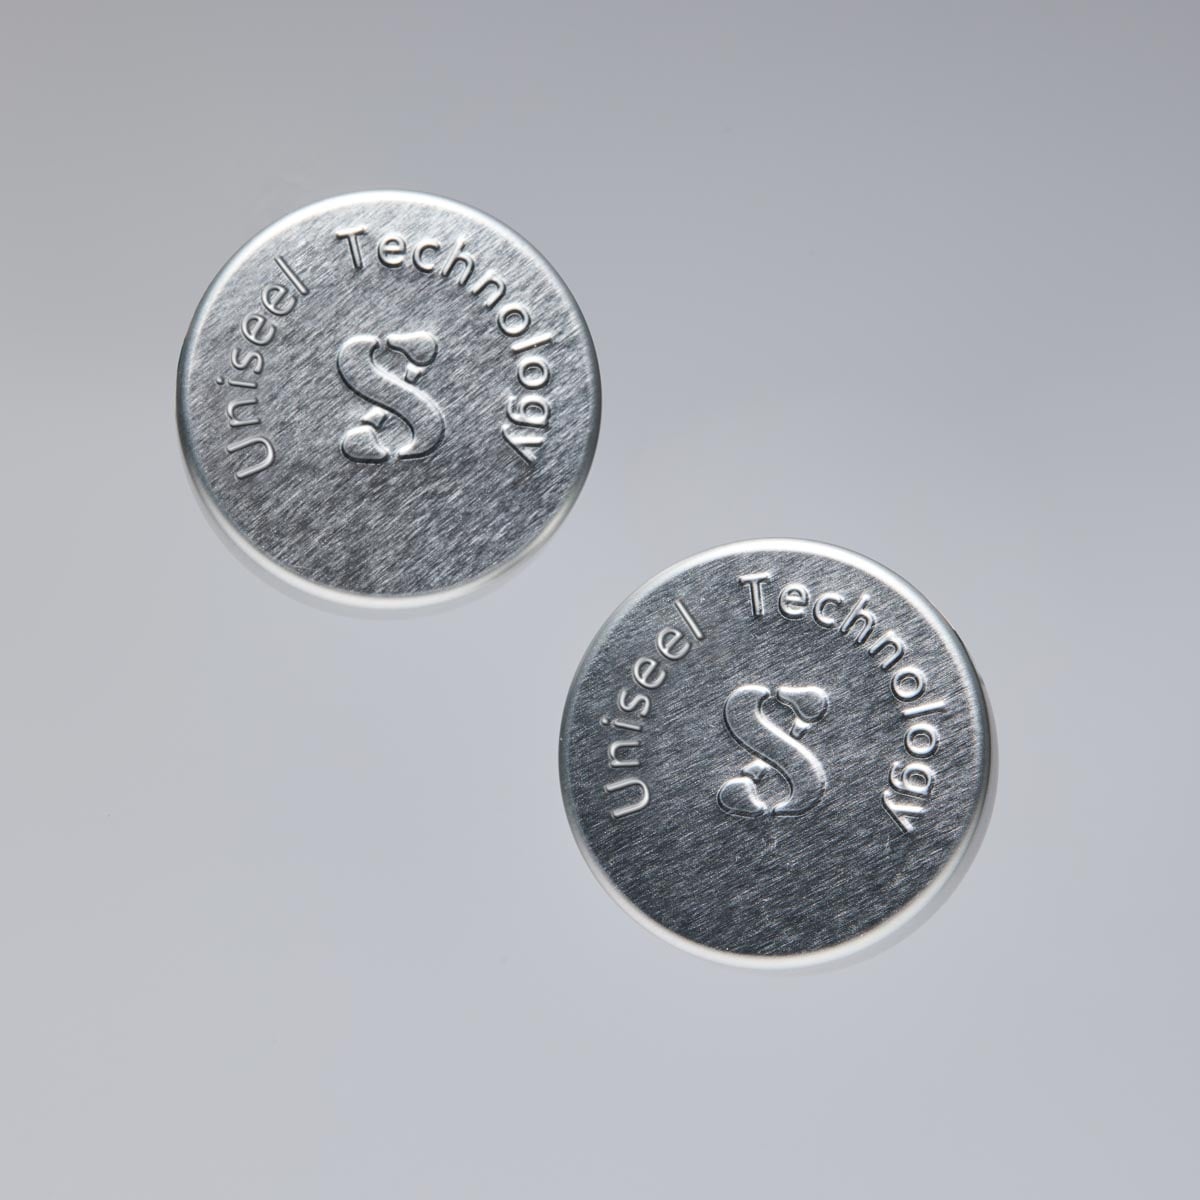
Vytvoření reliéfního loga vyžaduje pečlivě koordinovanou posloupnost mechanických operací, které musí být provedeny s přesností na milisekundu. Vysokorychlostní přesné razící linky integrují hydraulické systémy, servopoháněné polohovací mechanismy a speciálně navržené razníky, aby dosáhly konzistentních výsledků. Každé vytvořené reliéfní logo musí splňovat přísné kvalitní požadavky – zachovává rovnoměrnou hloubku, ostré okraje a přesné umístění na kovovém podkladu. Zařízení pracuje rychlostmi, které by bylo nemožné dosáhnout ručně, čímž se proces výroby reliéfních log stává ekonomicky životaschopným pro velkosériovou výrobu a zároveň udržuje premium vzhled, po kterém značky usilují.
Základní mechanika výroby reliéfního loga
Jak razicí síla vytváří tvar reliéfního loga
V jádře každé vysokorychlostní lisovací linky leží základní princip aplikace soustředěné mechanické síly za účelem přeformování kovu. Při vytváření reliéfního loga se přesně vyrobené tvárnice – jedna mužská a jedna ženská – umístí nad a pod kovový polotovar. Mužská tvárnice, která nese obrácený obraz požadovaného reliéfního loga, stlačuje dolů obrovskou silou, obvykle měřenou v tunech tlaku. Tato síla stlačí kov, čímž dojde k jeho toku do vyhlubek ženské tvárnice umístěné pod ní, a vytvoří tak reliéfní otisk loga. Množství použitého tlaku přímo určuje hloubku a jasnost reliéfního loga, a proto je kalibrace klíčová ve vysokorychlostních výrobních prostředích.
Deformace materiálu a kvalita reliéfního loga
Kov reaguje předvídatelně na řízený tlak, a proto výrobci mohou spolehlivě vyrábět tisíce identických reliéfních logotypů. Během razicího procesu prochází kov studeným tvářením, což znamená, že materiál je stlačován a tvarován bez ohřevu. Tento způsob studeného tváření zachovává strukturální integritu kovu a zároveň umožňuje vytvořit reliéfní návrh logotypu. Různé kovy – například hliník, ocel a nerezová ocel – se na tlak chovají odlišně, a proto vyžadují pro každou aplikaci reliéfního logotypu přizpůsobený návrh razítek a kalibraci síly. Vysokorychlostní přesné razicí linky kompenzují tyto rozdíly v materiálu nastavitelnými tlakovými parametry a systémy pro sledování v reálném čase.
Přesné nástroje a inženýrský návrh razítek pro kvalitu reliéfního logotypu
Přizpůsobený návrh razítek pro konzistentní výsledky reliéfního logotypu
Výkrojky používané na vysokorychlostních lince pro tváření jsou přesné nástroje vyrobené s extrémně úzkými tolerancemi. Pro aplikaci reliéfního loga musí být sada výkrojek navržena speciálně podle přesných specifikací grafické podoby loga. To zahrnuje hloubku vtisku, ostrost okrajů, velikost reliéfního loga a jakékoli speciální prvky, například postupně se měnící hloubky nebo reliéfní plochy. Výkrojky jsou obvykle vyrobeny z kalené oceli, aby odolaly milionům cyklů tváření bez ztráty kvality. Kvalita konstrukce výkrojek přímo určuje, zda bude finální reliéfní logo mít ostré obrysy, konzistentní hloubku a profesionální vzhled po celou dobu výrobního běhu.
Umístění a zarovnání pro přesné umístění reliéfního loga
Vysokorychlostní přesné lisy využívají polohovací systémy s pohonnými servomotory, aby zajistily, že každý kovový polotovar bude umístěn přesně tam, kde je to nutné pro správné vyražení loga. I nepatrné posunutí o zlomek milimetru může vést k vyražení loga mimo střed nebo k jeho neúplnému vyražení. Moderní lisovací linky používají optické senzory a automatické dopravní systémy k umístění každého dílu s přesností na úrovni mikrometrů. Tato přesná poloha se udržuje nepřetržitě po tisíce cyklů za hodinu, což je významný technický úspěch. Bez takové úrovně přesnosti by hromadná výroba uzávěrů s vyraženým logem vedla k nepřijatelným kolísáním kvality a k odpadu.
Integrace vysokorychlostní výroby a kontrola kvality
Optimalizace doby cyklu při vyražení loga
Linky pro vysokorychlostní přesné razení jsou navrženy tak, aby maximalizovaly výkon při zachování kvality vyraženého loga. Typické doby cyklu pro razicí operace se pohybují od jedné do několika sekund na kus, v závislosti na složitosti vyraženého loga a tloušťce materiálu. Razicí linka koordinuje několik operací – přívod, polohování, ražení a vyhození – v synchronizované posloupnosti, která minimalizuje prostoj mezi cykly. Obsluha neustále sleduje výstup vyražených log, případně provádí mikroúpravy tlaku, časování nebo polohy. Cílem je dosáhnout nejvyšší možné rychlosti výroby při zároveň zajištění toho, že každé vyražené logo splňuje značkové kvalitní standardy.
Sledování v reálném čase a detekce vad při výrobě vyražených log
Pokročilé lisy jsou vybaveny systémy strojového vidění a tlakovými čidly, která sledují každý vytlačený logotyp v reálném čase. Pokud tlak klesne pod požadovanou hodnotu, systém upozorní obsluhu a může automaticky zastavit výrobu, aby se zabránilo tomu, že budou do výrobního toku zařazeny vadné součásti s vytlačeným logotypem. Systémy strojového vidění dokážou detekovat neúplné vytlačení, nesouosost nebo povrchové vady vytlačeného logotypu ještě před tím, než jsou díly dopraveny do balicího zařízení. Tyto opatření pro kontrolu kvality jsou nezbytná pro udržení konzistence značky a snížení nákladů spojených s odpadem. Výrobci, kteří používají vysokorychlostní precizní lisy, investují do monitorovacích technologií, protože náklady na ně jsou ospravedlnitelné díky předcházení kvalitním problémům a ochraně pověsti značky.
Aplikace a průmyslový kontext uzávěrů s vytlačeným logotypem
Použití uzávěrů s vytlačeným logotypem v potravinářském a nápojovém průmyslu
Průmysl výroby obalů pro nápoje a potraviny závisí ve velké míře na vysokorychlostních precizních razicích linkách, které vyrábějí označené uzávěry s reliéfními logotypy. Kovové uzávěry pro lahve, sklenice a nádoby jsou razeny logotypy, názvy značek a dekorativními vzory, které odlišují jednotlivé výrobky na prodejních policích. Reliéfní logotyp na kovovém uzávěru poskytuje jak funkční, tak estetické výhody – zvýšený motiv zlepšuje úchop a zároveň vytváří vysoce kvalitní hmatový dojem pro spotřebitele. Vysokorychlostní razicí linky umožňují ekonomicky realizovat individuální branding uzávěrů s reliéfními logotypy i u objednávek středního a velkého rozsahu, čímž značkám všech velikostí umožňují soutěžit i na základě vizuální přitažlivosti obalů.
Trvanlivost a životnost reliéfních logotypů
Na rozdíl od tištěných logotypů, které se mohou opotřebovat, vyblednout nebo vyprat, je reliéfní logotyp vytvořený přesným razítkováním trvalou součástí kovového podkladu. Tato odolnost je zásadní pro výrobky, které jsou vystaveny praní, manipulaci, skladování a působení vlhkosti či chemikálií. Reliéfní logotyp zůstává ostrý a snadno rozeznatelný po celou dobu trvanlivosti výrobku i během jeho používání spotřebitelem. Tato trvalost činí ražené logo technologii preferovanou volbou pro nádobky na nápoje vyšší kvality, víčka kosmetických obalů a speciální potravinové obaly, kde je důležitá trvanlivost značky.
Často kladené otázky
Jaké kovové materiály jsou nejvhodnější pro razítkování reliéfních logotypů?
Hliník a ocel jsou nejčastěji používané kovové materiály pro razení reliéfních logotypů díky jejich tvarovatelnosti a cenové výhodnosti. Hliník je lehký a umožňuje vytvořit ostré reliéfní otisky logotypů, zatímco ocel nabízí vyšší odolnost pro uzávěry určené k intenzivnímu použití. Nerezovou ocel lze rovněž použít pro reliéfní logotypy, avšak vyžaduje vyšší tlak a specializované razítko. Výběr materiálu závisí na požadavcích koncového výrobku, expozici prostředí a rozpočtových úvahách. Každý materiál vyžaduje kalibraci strojní linky pro razení, aby byla dosažena optimální kvality reliéfního logotypu.
Jak ovlivňuje opotřebení razítka kvalitu výroby reliéfních logotypů v průběhu času?
Protože razítkové tvárnice se používají nepřetržitě, dochází na površích, které přicházejí do kontaktu s kovem, k mikroskopickému opotřebení, což může vést ke zhoršení ostrosti a konzistence hloubky reliéfního loga. Moderní vysokorychlostní razítkové linky zahrnují plány údržby a monitorování tlaku, aby bylo možné zjistit, kdy je nutné tvárnice vyměnit nebo obnovit. Výrobci obvykle tvárnice vyměňují nebo obnovují po milionech cyklů, aby udrželi požadovanou kvalitu reliéfních log. Preventivní údržba prodlužuje životnost tvárnice a chrání vizuální kvalitu každého vyrobeného reliéfního loga, což ji činí cenově výhodnou investicí pro výrobu vysokých objemů.
Je možné převést individuální návrhy a složitá umělecká díla na razítka pro reliéfní loga?
Ano, téměř jakýkoli návrh loga lze převést na vlastní razítko pro výrobu reliéfního loga. Návrh je digitálně naskenován, analyzován z hlediska proveditelnosti a poté technicky zpracován do razítka s ohledem na tok materiálu, požadovaný tlak a geometrická omezení. Složité grafické prvky s jemnými detaily mohou vyžadovat postupné hloubky razítka nebo texturování povrchu, aby bylo reliéfní logo přesně reprodukováno. Spolupráce s zkušenými výrobci razítek zajistí, že původní záměr návrhu bude zachován a zároveň bude reliéfní logo optimalizováno pro praktické razítkování na vysokorychlostních linkách.
