
 EN

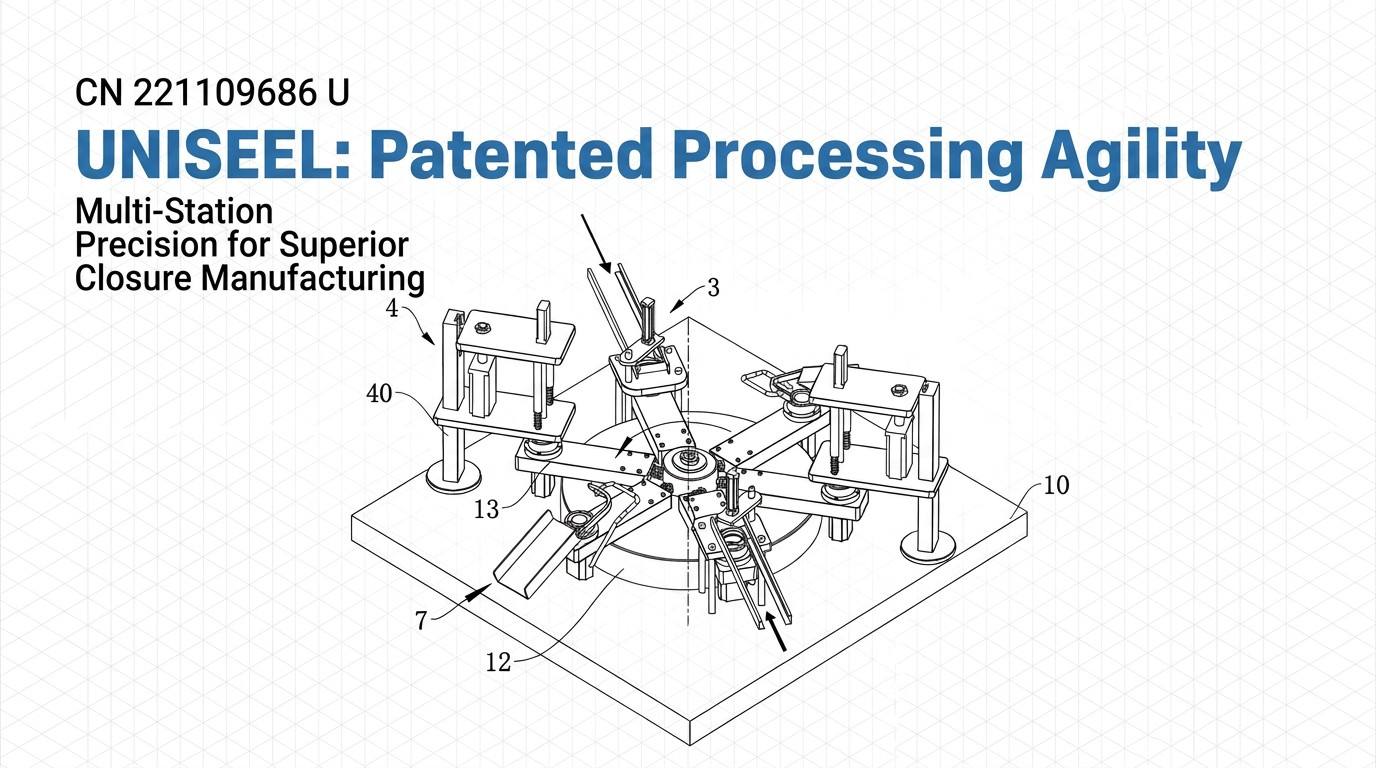
Ustvarjanje reliefnega logotipa na kovinskih zapiralkah in posodah zahteva sofisticirano industrijsko opremo in natančno inženirstvo. Hitri točni udarni sistemi predstavljajo vrhunec te tehnologije in omogočajo proizvajalcem izdelavo doslednih in visokokakovostnih reliefnih logotipov na tisočih enot na uro. Postopek reliefnega logotipa združuje mehansko silo, natančno orodje in znanost o materialih, s čimer spremeni ravne kovinske površine v blagovne, trodimenzionalne oznake, ki izboljšajo estetiko izdelka in prepoznavnost blagovne znamke. Razumevanje delovanja teh naprednih udarnih sistemov ponuja dragocen vpogled v sodobno proizvodnjo embalaže ter tehnične sposobnosti, potrebne za doseganje profesionalnih rezultatov reliefnega logotipa v industrijskem merilu.
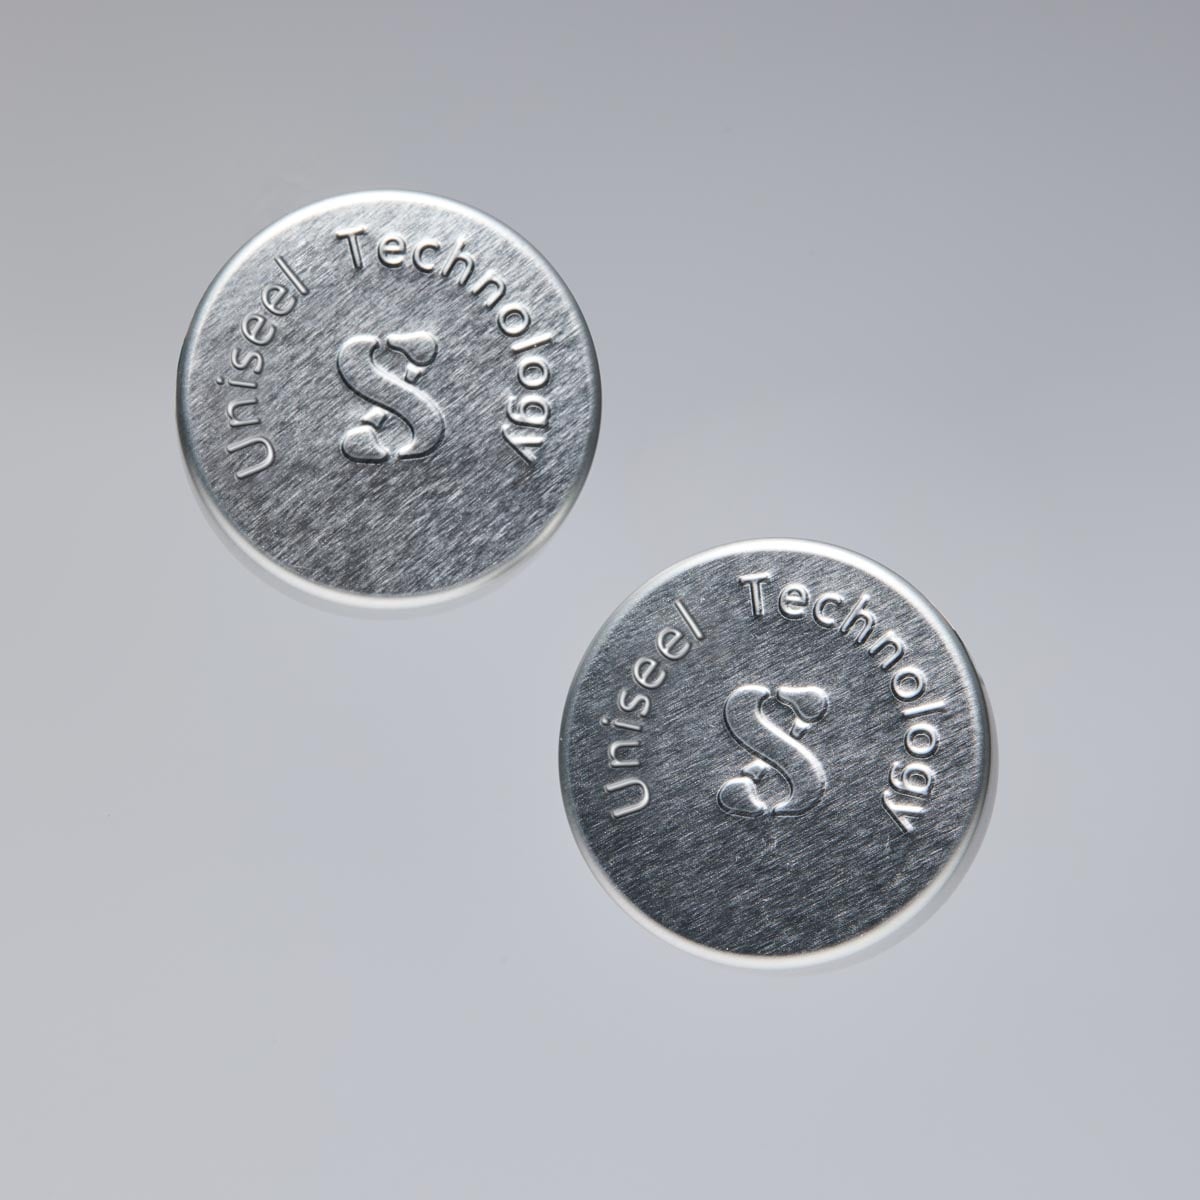
Ustvarjanje reliefnega logotipa vključuje natančno usklajeno zaporedje mehanskih operacij, ki morajo potekati z natančnostjo do milisekunde. Hitro delujoče natančne udarne linije združujejo hidravlične sisteme, servopogonene pozicionirne mehanizme in prilagojene orodja za kalup, da dosežejo enotne rezultate. Vsak izdelan reliefni logotip mora izpolnjevati stroge kakovostne standarde, pri čemer ohranja enotno globino, ostre robove in natančno pozicioniranje na kovinski podlagi. Oprema deluje s hitrostmi, ki bi jih ročno doseči bilo nemogoče, kar naredi postopek izdelave reliefnega logotipa ekonomsko učinkovit za proizvodnjo v velikem obsegu, hkrati pa ohrani premium videz, ki ga zahtevajo blagovne znamke.
Osnovna mehanika izdelave reliefnega logotipa
Kako udarna sila ustvari obliko reliefnega logotipa
V jedru vsake hitro delujoče udarne linije je osnovno načelo uporabe koncentrirane mehanske sile za preoblikovanje kovine. Pri izdelavi reliefnega logotipa se natančno izdelani kalupi – eden moški in eden ženski – postavita nad in pod kovinski polizdelek. Moški kalup, ki nosi obrnjeno sliko želenega reliefnega logotipa, pritiska navzdol z ogromno silo, ki se običajno meri v tonah tlaka. Ta sila stisne kovino, kar povzroči, da se kovina pretaka v vdolbine spodnjega ženskega kalupa in tako nastane vtis reliefnega logotipa. Višina uporabljene sile neposredno določa globino in jasnost reliefnega logotipa, zato je kalibracija ključnega pomena v okoljih hitre proizvodnje.
Deformacija materiala in kakovost reliefnega logotipa
Kovina predvidljivo reagira na nadzorovan tlak, zato proizvajalci zanesljivo izdelujejo tisoče enakih reliefnih logotipov. Med procesom udarjanja kovina prehaja hladno oblikovanje, kar pomeni, da se material stiska in oblikuje brez segrevanja. Ta postopek hladnega oblikovanja ohrani strukturno celovitost kovine, hkrati pa ustvari reliefni dizajn logotipa. Različne kovine – kot so aluminij, jeklo in nerjavno jeklo – različno reagirajo na tlak, zato je za vsako uporabo reliefnega logotipa potreben prilagojen dizajn kalupa ter umeritev sile. Natančne udarjalne linije visoke hitrosti kompenzirajo te razlike v materialih z nastavljivimi nastavitvami tlaka in sistemi za spremljanje v realnem času.
Natančna orodja in inženirstvo kalupov za kakovost reliefnih logotipov
Prilagojen dizajn kalupa za dosledne rezultate reliefnih logotipov
Orodja za hitre udarne linije so natančno izdelana orodja, izdelana z izjemno majhnimi dopustnimi odstopanji. Za uporabo reliefnega logotipa mora biti orodna sestava posebej načrtovana tako, da natančno ustreza specifikacijam umetniške predloge logotipa. To vključuje globino vtiska, ostriost robov, velikost reliefnega logotipa ter morebitne posebne značilnosti, kot so stopnjevanje globin ali reliefne površine. Orodja so običajno iz trdne jeklene zlitine, da prenesejo milijone udarnih ciklov brez obrabe. Kakovostna inženirsko načrtovana orodja neposredno določajo, ali bo končni reliefni logotip imel oster profil, enotno globino in profesionalen videz skozi celotno serijo proizvodnje.
Pozicioniranje in poravnava za natančno postavitev reliefnega logotipa
Visokohitrostne točne udarne linije uporabljajo servopogonene sisteme za pozicioniranje, da zagotovijo, da je vsak kovinski polizdelek postavljen natančno tam, kjer mora biti, da se reliefni logotip pravilno vtisne. Celo najmanjša nepravilna poravnava za delček milimetra lahko povzroči nesimetričen ali nepopoln reliefni logotip. Sodobne udarne linije uporabljajo optične senzorje in avtomatizirane sisteme za dovajanje, da vsak del postavijo z natančnostjo na ravni mikronov. To natančno pozicioniranje se vzdržuje neprekinjeno skozi tisoče ciklov na uro, kar predstavlja pomembno inženirsko dosežek. Brez te ravni natančnosti bi množična proizvodnja zapornic z reliefnim logotipom povzročila neustrezno različnost kakovosti in odpadke.
Integracija visokohitrostne proizvodnje in nadzor kakovosti
Optimizacija časa cikla pri vtiskovanju reliefnega logotipa
Vrstice za hitro natančno žigosanje so zasnovane tako, da maksimizirajo izhodnost, hkrati pa ohranjajo kakovost reliefnih logotipov. Tipični cikli žigosanja trajajo od ene do več sekund na kos, kar je odvisno od zapletenosti reliefnega logotipa in debeline materiala. Žigosalna vrstica usklajuje več operacij – dovajanje, pozicioniranje, žigosanje in izmet – v sinhronem zaporedju, ki minimizira mrtve čase med cikli. Operaterji neprekinjeno spremljajo izdelavo reliefnih logotipov in po potrebi izvajajo mikroprilagoditve tlaka, časovnega načrtovanja ali položaja. Cilj je doseči najvišjo možno hitrost proizvodnje, hkrati pa zagotoviti, da vsak reliefni logotip izpolnjuje kakovostne standarde blagovne znamke.
Spremljanje v realnem času in zaznavanje napak pri izdelavi reliefnih logotipov
Napredne linije za žigosanje vključujejo vizualne sisteme in senzorje tlaka, ki v realnem času spremljajo vsak vtis reliefnega logotipa. Če tlak pade pod določeno mejo, sistem opozori operaterje in lahko samodejno ustavi proizvodnjo, da se prepreči vstop neustreznih delov z reliefnim logotipom v proizvodni tok. Vizualni sistemi lahko zaznajo nepopolne vtise, napačne poravnave ali površinske napake na reliefnem logotipu, še preden deli dosežejo embalažo. Te ukrepe za nadzor kakovosti je ključno uporabljati za ohranjanje doslednosti blagovne znamke in zmanjševanje dragih odpadkov. Proizvajalci, ki uporabljajo visokohitrostne točne linije za žigosanje, investirajo v tehnologijo za spremljanje, saj so stroški opravičeni z preprečevanjem težav s kakovostjo in zaščito ugleda blagovne znamke.
Uporabne oblasti in industrijski kontekst za zapiralke z reliefnim logotipom
Uporaba zapirk z reliefnim logotipom v industriji pijač in hrane
Industrija za pakiranje pijač in hrane močno odvisna je od hitrih točnih udarnih linij za izdelavo blagovnih zatičev z reliefnimi logotipskimi oblikami. Kovinske pokrovke za steklenice, posode in zabojnike so s pomočjo udarjanja opremljene z logotipi, imeni blagovnih znamk in dekorativnimi vzorci, ki razlikujejo izdelke na tržnih policah. Reliefni logotip na kovinskem zatiču zagotavlja tako funkcionalne kot estetske prednosti – dvignjena oblika izboljša prijem in hkrati ustvari izvirno taktilno izkušnjo za potrošnike. Hitre udarne linije omogočajo ekonomsko ugodno dodajanje prilagojenega reliefnega logotipskega blagovnega znamenja zatičem za naročila srednjih in velikih količin, kar blagovnim znamkam vseh velikosti omogoča konkurenco na podlagi videza embalaže.
Trajnost in življenjska doba reliefnih logotipskih oblik
Za razliko od tiskanih logotipov, ki se lahko obrabijo, izbledijo ali izpero, je reliefni logotip, ustvarjen s točno udarjanjem, trajna lastnost kovinske podlage. Ta trdnost je ključnega pomena za izdelke, ki jih pripravljamo za pranje, ročno ravnanje, shranjevanje ter izpostavljamo vlaji ali kemikalijam. Reliefni logotip ostane oster in prepoznaven v celotnem življenjskem ciklu izdelka – od skladiščenja do uporabe s strani potrošnikov. Ta trajnost naredi reliefni logotip tehnologijo najprimernejšo izbiro za visokokakovostne zapiralke za napitke, pokrovce za kozmetične posode in specializirano embalažo za hrano, kjer je pomembna trajnost blagovne znamke.
Pogosta vprašanja
Kateri kovinski materiali so najprimernejši za udarjanje reliefnih logotipov?
Aluminij in jeklo sta najpogosteje uporabljena kovina za izdelavo reliefnih logotipov zaradi njune obdelovalnosti in učinkovitosti glede stroškov. Aluminij je lahak in omogoča ostrih reliefnih vtiskov logotipov, jeklo pa ponuja večjo trdnost za zapirala, ki se intenzivno uporabljajo. Tudi nerjavnega jekla se lahko uporabi za reliefne logotipe, vendar za to potrebuje višji tlak in specializirane kalupe. Izbira je odvisna od zahtev končnega izdelka, njegove izpostavljenosti okolju ter proračunskih omejitev. Vsaka materialna vrsta zahteva prilagoditev nastavitev na liniji za žigosanje, da se doseže optimalna kakovost reliefnih logotipov.
Kako obraba kalupa vpliva na kakovost proizvodnje reliefnih logotipov s časom?
Ko se kalupi za žigosanje uporabljajo neprekinjeno, se na površinah, ki so v stiku s kovino, pojavijo mikroskopske obrabne poškodbe, kar lahko zmanjša ostrijo in enotnost globine reliefnega logotipa. Sodobne visokohitrostne žigosalne linije vključujejo vzdrževalne urnike in spremljanje tlaka, da se zazna, ko je treba kalupe zamenjati ali obnoviti. Proizvajalci običajno kalupe zamenjajo ali ponovno obdelajo po milijonih ciklih, da ohranijo standard kakovosti reliefnih logotipov. Preventivno vzdrževanje podaljša življenjsko dobo kalupov in varuje vizualno kakovost vsakega izdelanega reliefnega logotipa, zato predstavlja smiselno naložbo za proizvodnjo v velikih količinah.
Ali je mogoče po meri izdelane oblike in zapletene grafične elemente pretvoriti v žigosalne kalupe za reliefne logotipe?
Da, skoraj vsak dizajn logotipa se lahko pretvori v prilagojen kovinski kalup za proizvodnjo reliefno vtisnjenih logotipov. Dizajn se digitalno skenira, analizira glede izvedljivosti in nato tehnično oblikuje v kalup, pri čemer se upošteva tok materiala, zahtevani tlak ter geometrijske omejitve. Za zapletene ilustracije z drobnimi podrobnostmi je morda potreben kalup z različnimi globinami vtiskovanja ali površinsko teksturiranjem, da se reliefni logotip natančno reproducira. Sodelovanje z izkušenimi izdelovalci kalupov zagotavlja, da se ohrani izvirna namena dizajna, hkrati pa se reliefni logotip optimizira za praktično izvedbo vtiskovanja na hitrorotirajočih proizvodnih linijah.
