
 EN

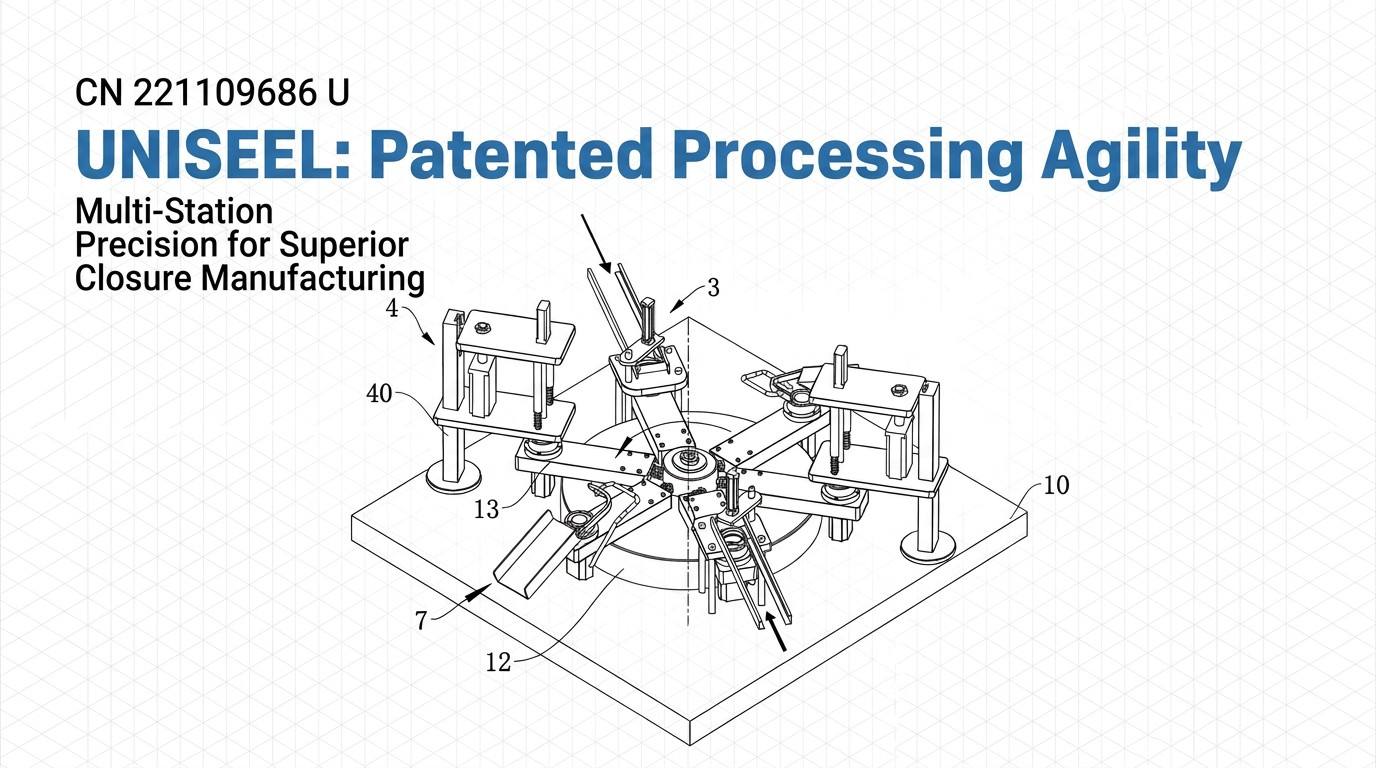
Создание тиснёного логотипа на металлических крышках и контейнерах требует сложного промышленного оборудования и точной инженерии. Высокоскоростные прецизионные штамповочные линии представляют собой вершину этой технологии и позволяют производителям наносить последовательные, высококачественные тиснёные изображения логотипов на тысячи единиц продукции в час. Процесс тиснения логотипа объединяет механическое усилие, точную оснастку и знания в области материаловедения, чтобы превращать плоские металлические поверхности в трёхмерные фирменные маркировки, повышающие эстетическую привлекательность продукта и узнаваемость бренда. Понимание принципов работы этих передовых штамповочных систем даёт ценное представление о современном производстве упаковки и технических возможностях, необходимых для достижения профессиональных результатов тиснения логотипов в промышленных масштабах.
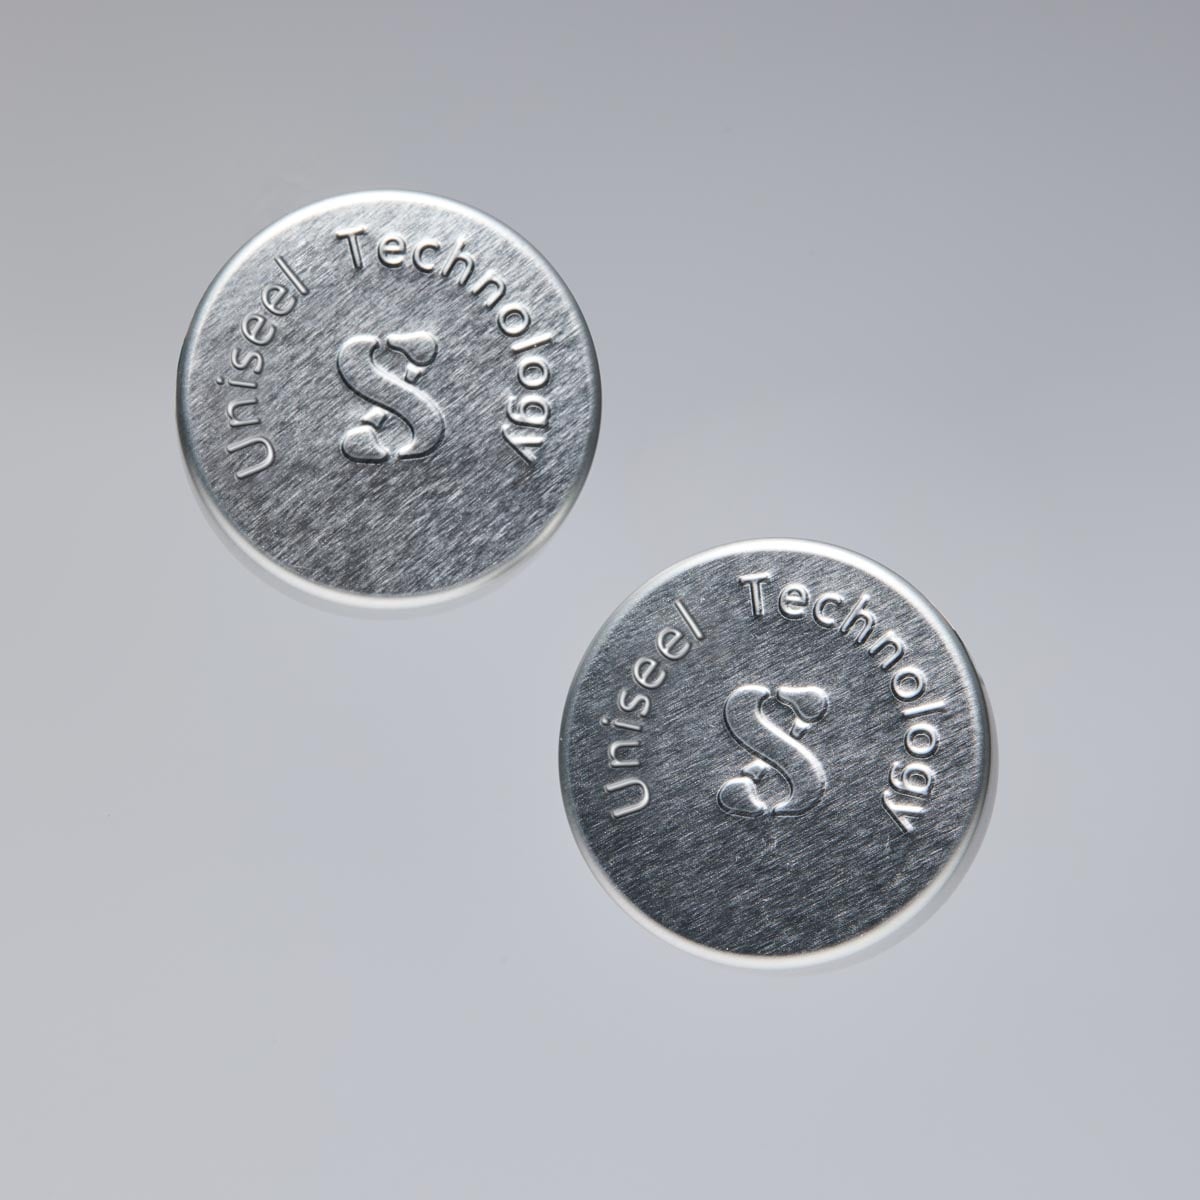
Создание тиснёного логотипа включает тщательно скоординированную последовательность механических операций, которые должны выполняться с точностью до миллисекунды. Высокоскоростные прецизионные штамповочные линии объединяют гидравлические системы, сервоприводные механизмы позиционирования и специализированные штампы для достижения стабильных результатов. Каждый произведённый тиснёный логотип должен соответствовать строгим стандартам качества: одинаковая глубина тиснения, чёткие края и точное расположение на металлической заготовке. Оборудование работает со скоростью, недостижимой при ручном выполнении, что делает процесс создания тиснёных логотипов экономически выгодным для крупносерийного производства и одновременно сохраняет премиальный внешний вид, требуемый брендами.
Основные принципы механики производства тиснёных логотипов
Как усилие штамповки формирует контур тиснёного логотипа
В основе любой высокоскоростной штамповочной линии лежит фундаментальный принцип приложения сосредоточенной механической силы для изменения формы металла. При создании тиснёного логотипа точные штампы — один мужской и один женский — устанавливаются над и под заготовкой из металла. Мужской штамп, на котором нанесено обратное изображение требуемого тиснёного логотипа, оказывает вниз огромное давление, обычно измеряемое в тоннах. Это давление сжимает металл, заставляя его заполнять углубления женского штампа, расположенного ниже, и формировать оттиск тиснёного логотипа. Величина приложенного давления напрямую определяет глубину и чёткость тиснёного логотипа, поэтому калибровка имеет решающее значение в условиях высокоскоростного производства.
Деформация материала и качество тиснёного логотипа
Металл предсказуемо реагирует на контролируемое давление, поэтому производители могут надёжно выпускать тысячи идентичных тиснёных логотипов. Во время штамповки металл подвергается холодной формовке, то есть материал сжимается и приобретает форму без нагрева. Такой метод холодной формовки сохраняет структурную целостность металла при одновременном создании тиснёного рисунка логотипа. Разные металлы — например, алюминий, сталь и нержавеющая сталь — по-разному реагируют на давление, что требует разработки индивидуальных штампов и точной калибровки усилия для каждого конкретного применения тиснёного логотипа. Высокоскоростные прецизионные штамповочные линии компенсируют различия в материалах за счёт регулируемых настроек давления и систем мониторинга в реальном времени.
Прецизионные инструменты и проектирование штампов для обеспечения качества тиснёных логотипов
Индивидуальный дизайн штампов для стабильного качества тиснёных логотипов
Штампы, используемые в высокоскоростных штамповочных линиях, представляют собой прецизионные инструменты, изготовленные с соблюдением чрезвычайно жёстких допусков. Для нанесения тиснёного логотипа комплект штампов должен быть разработан индивидуально в соответствии с точными параметрами художественного оформления логотипа. Это включает глубину тиснения, чёткость краёв, размер тиснёного логотипа, а также любые специальные элементы, например, постепенно изменяющуюся глубину или рельефные участки. Штампы обычно изготавливаются из закалённой стали, чтобы выдерживать миллионы циклов штамповки без потери качества. Качество проектирования штампов напрямую определяет, будет ли готовый тиснёный логотип обладать чёткой прорисовкой, стабильной глубиной и профессиональным внешним видом на всём протяжении производственной партии.
Позиционирование и выравнивание для точного размещения тиснёного логотипа
Высокоскоростные прецизионные штамповочные линии используют сервоприводные системы позиционирования, чтобы обеспечить точное размещение каждой металлической заготовки в требуемом положении для корректного тиснения логотипа. Смещение даже на долю миллиметра может привести к смещению или неполному тиснению логотипа. Современные штамповочные линии применяют оптические датчики и автоматизированные системы подачи для позиционирования каждой детали с точностью до микрона. Такая высокая точность позиционирования сохраняется непрерывно в течение тысяч циклов в час — это значительное инженерное достижение. Без такого уровня точности массовое производство крышек с тиснёным логотипом привело бы к недопустимым колебаниям качества и отходам.
Интеграция высокоскоростного производства и контроль качества
Оптимизация времени цикла при тиснении логотипа
Линии высокоскоростного точного штампования разработаны для максимизации пропускной способности при сохранении качества тиснёного логотипа. Типичное время цикла операций штамповки составляет от одной до нескольких секунд на деталь, в зависимости от сложности тиснёного логотипа и толщины материала. Штамповочная линия координирует несколько операций — подачу, позиционирование, штамповку и выброс — в синхронизированной последовательности, минимизирующей простои между циклами. Операторы непрерывно контролируют выход тиснёных логотипов и при необходимости вносят микрокорректировки давления, временных параметров или положения. Цель — достичь максимально возможной скорости производства при условии, что каждый тиснёный логотип соответствует стандартам качества бренда.
Контроль в реальном времени и обнаружение дефектов при производстве тиснёных логотипов
Современные линии штамповки оснащены системами технического зрения и датчиками давления, которые в режиме реального времени контролируют каждое тиснёное логотипное оттиска. Если давление падает ниже заданного уровня, система оповещает операторов и может автоматически остановить производство, чтобы предотвратить попадание бракованных деталей с тиснёным логотипом в производственный поток. Системы технического зрения способны выявлять неполные оттиски, смещения или поверхностные дефекты на тиснёном логотипе до того, как детали поступят на упаковку. Эти меры контроля качества необходимы для обеспечения единообразия бренда и снижения дорогостоящих потерь. Производители, использующие высокоскоростные прецизионные линии штамповки, инвестируют в технологии мониторинга, поскольку затраты оправданы предотвращением проблем с качеством и защитой репутации бренда.
Области применения и отраслевой контекст для крышек с тиснёным логотипом
Применение крышек с тиснёным логотипом в напитковой и пищевой промышленности
Отрасли упаковки напитков и пищевых продуктов в значительной степени полагаются на высокоскоростные прецизионные штамповочные линии для производства фирменных крышек с тиснёными логотипами. Металлические крышки для бутылок, банок и контейнеров штампуются с логотипами, торговыми марками и декоративными узорами, которые выделяют продукцию на розничных прилавках. Тиснёный логотип на металлической крышке обеспечивает как функциональные, так и эстетические преимущества: объёмный рисунок улучшает сцепление, одновременно создавая премиальное тактильное ощущение для потребителей. Высокоскоростные штамповочные линии делают экономически целесообразным нанесение индивидуального тиснёного брендирования на крышки даже при средних и крупных объёмах заказов, что позволяет брендам любого масштаба конкурировать по внешнему виду упаковки.
Прочность и долговечность тиснёных логотипов
В отличие от напечатанных логотипов, которые могут стираться, выцветать или смываться, рельефный логотип, созданный с помощью точной штамповки, является постоянной характеристикой металлической основы. Эта долговечность имеет решающее значение для изделий, подвергающихся мойке, обработке, хранению и воздействию влаги или химических веществ. Рельефный логотип сохраняет чёткость и узнаваемость на протяжении всего срока годности изделия и периода его использования потребителем. Такая неизменность делает тисненый логотип технологию предпочтительным выбором для премиальных крышек для напитков, колпачков для косметической тары и специализированной упаковки для продуктов питания, где важна долговечность бренда.
ЧаВО
Какие металлические материалы наиболее подходят для нанесения рельефных логотипов методом штамповки?
Алюминий и сталь — наиболее часто используемые металлы для штамповки рельефных логотипов благодаря их хорошей формоустойчивости и экономичности. Алюминий лёгкий и обеспечивает чёткие рельефные оттиски логотипов, тогда как сталь обладает повышенной прочностью и подходит для крышек, эксплуатируемых в тяжёлых условиях. Нержавеющую сталь также можно штамповать для рельефных логотипов, однако для этого требуются более высокое давление и специализированные штампы. Выбор материала зависит от требований к конечному изделию, условий эксплуатации и бюджетных ограничений. Для каждого материала необходимо корректировать настройки штамповочной линии, чтобы достичь оптимального качества рельефного логотипа.
Как износ штампа влияет на качество производства рельефных логотипов со временем?
Поскольку штампы для тиснения используются непрерывно, на поверхностях, контактирующих с металлом, возникает микроскопическое изнашивание, что потенциально может ухудшить чёткость и согласованность глубины тиснёного логотипа. Современные высокоскоростные штамповочные линии включают графики технического обслуживания и контроль давления для выявления моментов, когда штампы требуют замены или восстановления. Производители, как правило, заменяют или восстанавливают рабочие поверхности штампов после миллионов циклов, чтобы поддерживать стандарты качества тиснёных логотипов. Профилактическое техническое обслуживание увеличивает срок службы штампов и защищает визуальное качество каждого тиснёного логотипа, что делает его оправданным вложением средств для производств с высоким объёмом выпуска.
Можно ли преобразовать индивидуальные дизайны и сложные художественные изображения в штампы для тиснения логотипов?
Да, практически любой логотип можно преобразовать в специальную матрицу для тиснения. Дизайн сканируется в цифровом виде, анализируется на предмет технической осуществимости, а затем проектируется матрица с учётом поведения материала при деформации, требуемого давления и геометрических ограничений. Сложные изображения с мелкими деталями могут потребовать матриц с постепенно изменяющейся глубиной или текстурированной поверхностью для точного воспроизведения тиснёного логотипа. Сотрудничество с опытными изготовителями матриц гарантирует сохранение первоначального замысла дизайна и одновременную оптимизацию тиснёного логотипа для надёжного выполнения операции штамповки на высокоскоростных линиях.
