
 EN

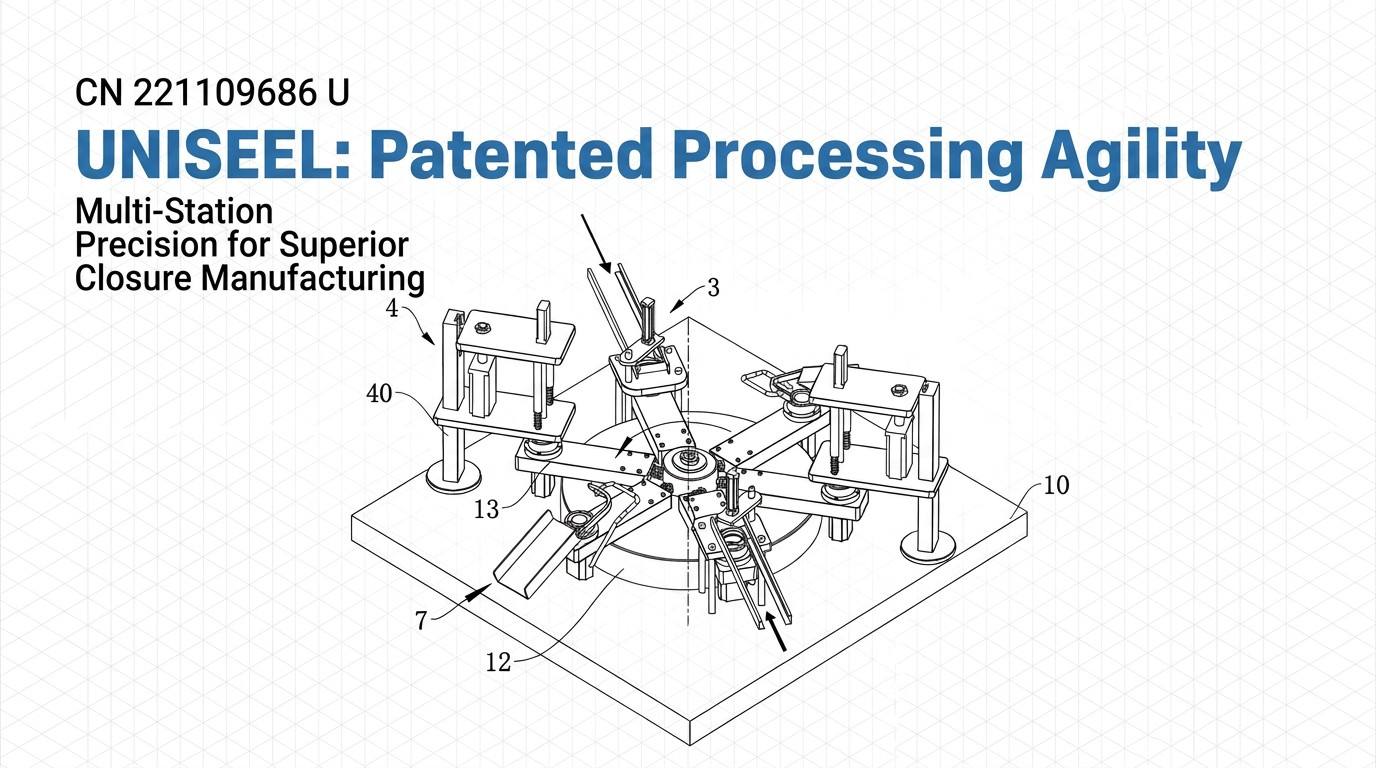
Créer un logo en relief sur des fermetures et des récipients métalliques exige des machines industrielles sophistiquées et une ingénierie précise. Les lignes de poinçonnage haute vitesse et haute précision représentent l’apogée de cette technologie, permettant aux fabricants de produire, à raison de milliers d’unités par heure, des impressions de logo en relief cohérentes et de haute qualité. Le procédé de logo en relief associe force mécanique, outillages précis et science des matériaux afin de transformer des surfaces métalliques planes en marquages tridimensionnels personnalisés qui renforcent l’esthétique du produit et la reconnaissance de la marque. Comprendre le fonctionnement de ces systèmes de poinçonnage avancés offre un aperçu précieux de la fabrication moderne d’emballages ainsi que des capacités techniques requises pour obtenir, à l’échelle industrielle, des résultats professionnels en matière de logo en relief.
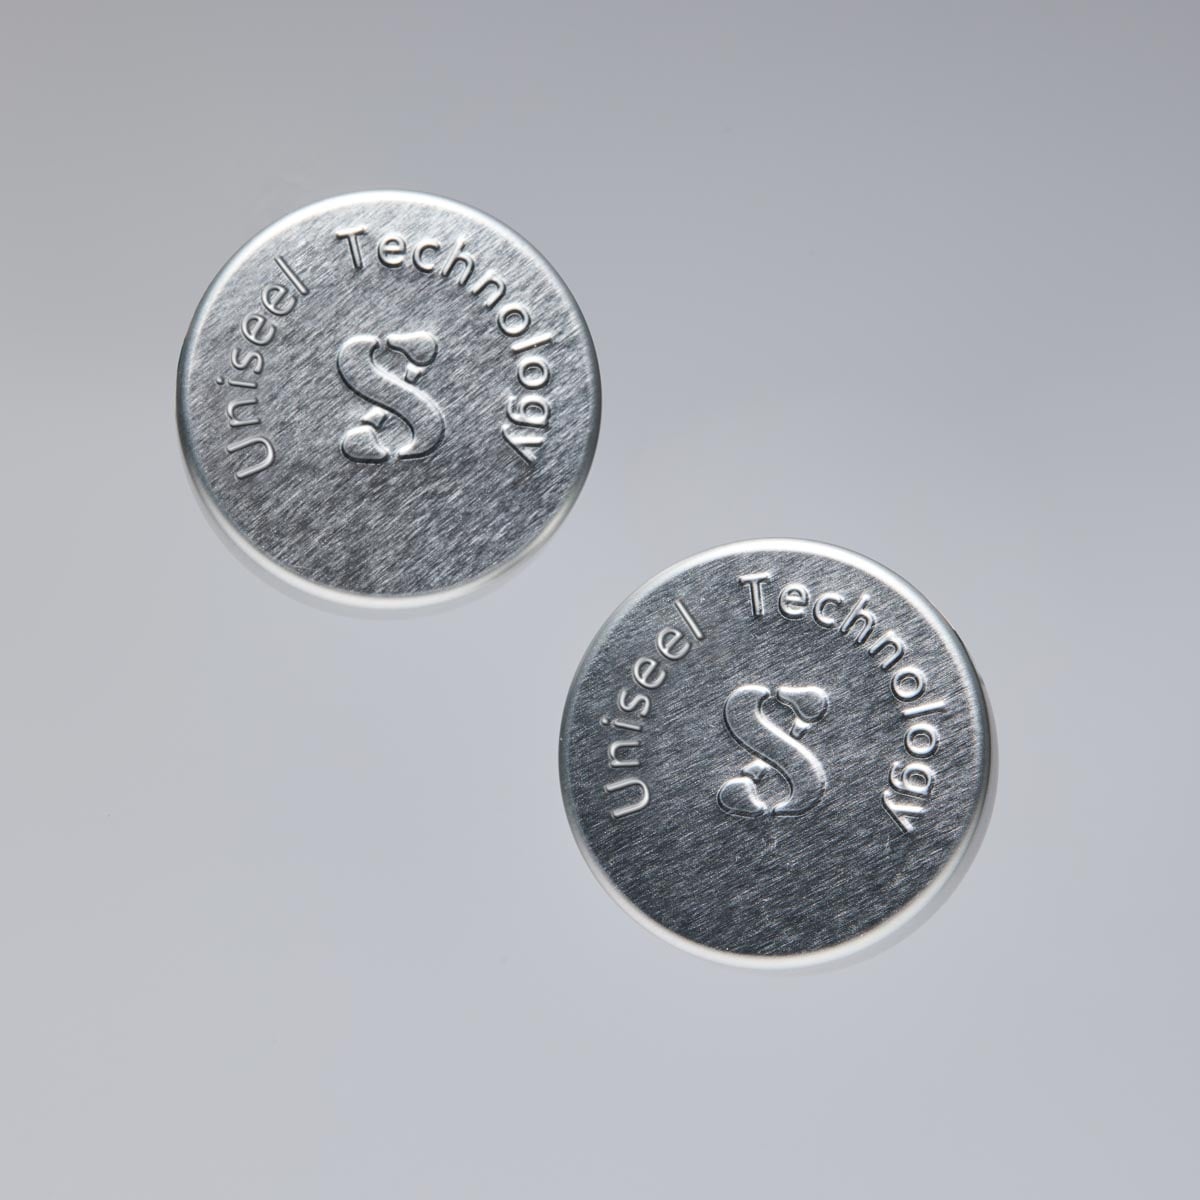
La création d’un logo en relief implique une séquence soigneusement orchestrée d’opérations mécaniques devant s’exécuter avec une précision au milliseconde près. Des lignes de poinçonnage haute vitesse et haute précision intègrent des systèmes hydrauliques, des mécanismes de positionnement à entraînement servo et des outillages de matrice sur mesure afin d’obtenir des résultats constants. Chaque logo en relief produit doit respecter des normes de qualité strictes : profondeur uniforme, bords nets et positionnement précis sur le substrat métallique. Les machines fonctionnent à des vitesses inaccessibles à la main, ce qui rend le procédé du logo en relief économiquement viable pour des séries de production à grande échelle, tout en conservant l’aspect haut de gamme exigé par les marques.
Les principes mécaniques fondamentaux de la production de logos en relief
Comment la force de poinçonnage façonne la forme du logo en relief
Au cœur de toute ligne de poinçonnage à haute vitesse se trouve le principe fondamental d’appliquer une force mécanique concentrée afin de remodeler le métal. Lors de la création d’un logo en relief, des matrices de précision — l’une masculine et l’autre féminine — sont positionnées respectivement au-dessus et en dessous de la tôle brute. La matrice masculine, qui porte l’image inversée du logo en relief souhaité, exerce une pression vers le bas avec une force considérable, généralement mesurée en tonnes. Cette force comprime le métal, le faisant s’écouler dans les creux de la matrice féminine située en dessous, ce qui crée l’empreinte du logo en relief. L’intensité de la pression appliquée détermine directement la profondeur et la netteté du logo en relief, ce qui explique pourquoi l’étalonnage est essentiel dans les environnements de production à grande vitesse.
Déformation du matériau et qualité du logo en relief
Le métal réagit de façon prévisible à une pression contrôlée, ce qui permet aux fabricants de produire de manière fiable des milliers d’empreintes identiques de logo en relief. Le métal subit un formage à froid lors du processus d’estampage, c’est-à-dire qu’il est comprimé et façonné sans chauffage. Cette méthode de formage à froid préserve l’intégrité structurelle du métal tout en créant le motif du logo en relief. Différents métaux — tels que l’aluminium, l’acier et l’acier inoxydable — réagissent différemment à la pression, ce qui exige des conceptions de matrices sur mesure et des calibrages précis de la force pour chaque application de logo en relief. Les lignes d’estampage haute vitesse et haute précision compensent ces différences de matériaux grâce à des réglages ajustables de la pression et à des systèmes de surveillance en temps réel.
Outils de précision et ingénierie des matrices pour la qualité des logos en relief
Conception sur mesure des matrices pour des résultats constants de logo en relief
Les matrices utilisées sur les lignes de poinçonnage à haute vitesse sont des outils conçus avec une grande précision et fabriqués selon des tolérances extrêmement serrées. Pour une application de logo en relief, l’ensemble de matrices doit être spécialement conçu pour correspondre exactement aux caractéristiques du graphisme du logo. Cela inclut la profondeur de l’empreinte, la netteté des contours, les dimensions du logo en relief, ainsi que toute caractéristique particulière, comme des profondeurs progressives ou des zones en relief. Les matrices sont généralement fabriquées en acier trempé afin de résister à des millions de cycles de poinçonnage sans se dégrader. Une conception de matrice de haute qualité détermine directement si le logo en relief final présentera une définition nette, une profondeur uniforme et une apparence professionnelle sur l’ensemble d’une série de production.
Positionnement et alignement pour un placement précis du logo en relief
Les lignes de poinçonnage haute vitesse à haute précision utilisent des systèmes de positionnement pilotés par servomoteurs afin de garantir que chaque flan métallique est placé exactement à l’emplacement requis pour que le logo en relief soit correctement imprimé. Un décalage, même inférieur à un millimètre, peut entraîner un logo en relief décentré ou incomplet. Les lignes de poinçonnage modernes recourent à des capteurs optiques et à des systèmes d’alimentation automatisés pour positionner chaque pièce avec une précision au niveau du micromètre. Ce positionnement précis est maintenu en continu sur des milliers de cycles par heure, ce qui constitue une réalisation technique remarquable. En l’absence d’un tel niveau de précision, la production de masse de fermetures dotées d’un logo en relief générerait des variations de qualité inacceptables ainsi que des pertes.
Intégration de la production haute vitesse et contrôle qualité
Optimisation du temps de cycle dans le poinçonnage du logo en relief
Les lignes de poinçonnage haute vitesse et haute précision sont conçues pour maximiser le débit tout en préservant la qualité des logos en relief. Les temps de cycle typiques des opérations de poinçonnage varient d’une seconde à plusieurs secondes par pièce, selon la complexité du logo en relief et l’épaisseur du matériau. La ligne de poinçonnage coordonne plusieurs opérations — alimentation, positionnement, poinçonnage et éjection — dans une séquence synchronisée qui réduit au minimum les temps d’arrêt entre les cycles. Les opérateurs surveillent en continu la sortie des logos en relief et effectuent, au besoin, des ajustements microscopiques de la pression, du synchronisme ou de la position. L’objectif est d’atteindre la vitesse de production la plus élevée possible tout en garantissant que chaque logo en relief respecte les normes de qualité de la marque.
Surveillance en temps réel et détection des défauts dans la production de logos en relief
Les lignes de découpage avancées intègrent des systèmes de vision et des capteurs de pression qui surveillent en temps réel chaque empreinte du logo en relief. Si la pression chute en dessous de la valeur spécifiée, le système avertit les opérateurs et peut arrêter automatiquement la production afin d’empêcher les pièces présentant un logo en relief défectueux d’entrer dans le flux de production. Les systèmes de vision détectent les empreintes incomplètes, les désalignements ou les défauts de surface sur le logo en relief avant que les pièces n’atteignent l’étape d’emballage. Ces mesures de contrôle qualité sont essentielles pour garantir la cohérence de la marque et réduire les pertes coûteuses. Les fabricants utilisant des lignes de découpage haute vitesse et haute précision investissent dans des technologies de surveillance, car leur coût est justifié par la prévention des problèmes de qualité et la protection de la réputation de la marque.
Applications et contexte industriel des fermetures avec logo en relief
Utilisation des fermetures avec logo en relief dans l’industrie des boissons et des aliments
Les industries de l’emballage des boissons et des aliments dépendent fortement de lignes de poinçonnage haute vitesse et haute précision pour produire des fermetures marquées comportant des motifs de logo en relief. Des bouchons métalliques pour bouteilles, pots et récipients sont poinçonnés avec des logos, des noms de marque et des motifs décoratifs qui distinguent les produits sur les rayons des magasins. Un logo en relief sur une fermeture métallique offre à la fois des avantages fonctionnels et esthétiques : le motif en saillie améliore la prise en main tout en créant une expérience tactile haut de gamme pour les consommateurs. Les lignes de poinçonnage haute vitesse rendent économiquement viable l’ajout de marquages personnalisés en relief sur les fermetures, même pour des commandes de volume moyen ou élevé, permettant ainsi aux marques de toutes tailles de rivaliser sur l’apparence de leurs emballages.
Durabilité et longévité des motifs de logo en relief
Contrairement aux logos imprimés, qui peuvent s’user, se décolorer ou se laver, un logo en relief créé par estampage de précision constitue une caractéristique permanente du substrat métallique. Cette durabilité est essentielle pour les produits soumis à des lavages, à des manipulations, à un stockage ou à une exposition à l’humidité ou aux produits chimiques. Le logo en relief demeure net et identifiable tout au long de la durée de conservation du produit et de son utilisation par le consommateur. Cette permanence rend logo embossé cette technologie le choix privilégié pour les bouchons haut de gamme destinés aux boissons, les capuchons de récipients cosmétiques et les emballages alimentaires spécialisés, là où la pérennité de la marque revêt une importance capitale.
FAQ
Quels matériaux métalliques conviennent le mieux à l’estampage de logos en relief ?
L’aluminium et l’acier sont les métaux les plus couramment emboutis pour les applications de logo en relief, en raison de leur aptitude à la mise en forme et de leur rapport coût-efficacité. L’aluminium est léger et permet d’obtenir des impressions de logo en relief nettes, tandis que l’acier offre une plus grande durabilité pour les fermetures soumises à une utilisation intensive. L’acier inoxydable peut également être embouti pour des motifs de logo en relief, mais cela exige une pression plus élevée et des matrices spécialisées. Le choix dépend des exigences du produit final, de son exposition environnementale et des contraintes budgétaires. Chaque matériau nécessite des ajustements de calibrage sur la ligne d’emboutissage afin d’obtenir une qualité optimale du logo en relief.
Comment l’usure des matrices affecte-t-elle la qualité de la production de logos en relief au fil du temps ?
Lorsque les matrices de marquage sont utilisées en continu, une usure microscopique apparaît sur les surfaces en contact avec le métal, ce qui peut nuire à la netteté et à la régularité de la profondeur du logo en relief. Les lignes modernes de marquage haute vitesse intègrent des plannings de maintenance et une surveillance de la pression afin de détecter le moment où les matrices doivent être remplacées ou rénovées. Les fabricants remplacent généralement les matrices ou en refont la surface après plusieurs millions de cycles pour maintenir les normes de qualité des logos en relief. La maintenance préventive prolonge la durée de vie des matrices et préserve la qualité visuelle de chaque logo en relief produit, ce qui en fait un investissement rentable pour les opérations à haut volume.
Des créations personnalisées et des œuvres complexes peuvent-elles être converties en matrices de logo en relief ?
Oui, pratiquement n’importe quel design de logo peut être converti en une matrice personnalisée pour la production de logos en relief. Le design est numérisé, analysé quant à sa faisabilité, puis transformé en matrice en tenant compte de l’écoulement du matériau, des exigences de pression et des contraintes géométriques. Les illustrations complexes comportant des détails fins peuvent nécessiter des profondeurs de matrice graduées ou un texturage de surface afin de reproduire fidèlement le logo en relief. Travailler avec des fabricants de matrices expérimentés garantit que l’intention initiale du design est préservée tout en optimisant le logo en relief pour une exécution pratique sur des lignes de marquage à grande vitesse.
