
 EN

Å lage et preget logo på metallkapsler og -emballasje krever sofistikert industrimaskineri og nøyaktig ingeniørfaglig utforming. Høyhastighetsnøyaktige stanselinjer representerer toppen av denne teknologien og gjør det mulig for produsenter å lage konsekvente, høykvalitative pregede logoavtrykk på flere tusen enheter per time. Prosessen for å lage preget logo kombinerer mekanisk kraft, nøyaktig verktøy og materialvitenskap for å omforme flate metallflater til merkevarebaserte, tredimensjonale merker som forbedrer produktets estetikk og merkevaregjenkjennelse. Å forstå hvordan disse avanserte stanssystemene fungerer gir verdifulle innsikter i moderne emballasjeindustri og de tekniske evnene som kreves for å oppnå profesjonelle pregede logoresultater i industriell skala.
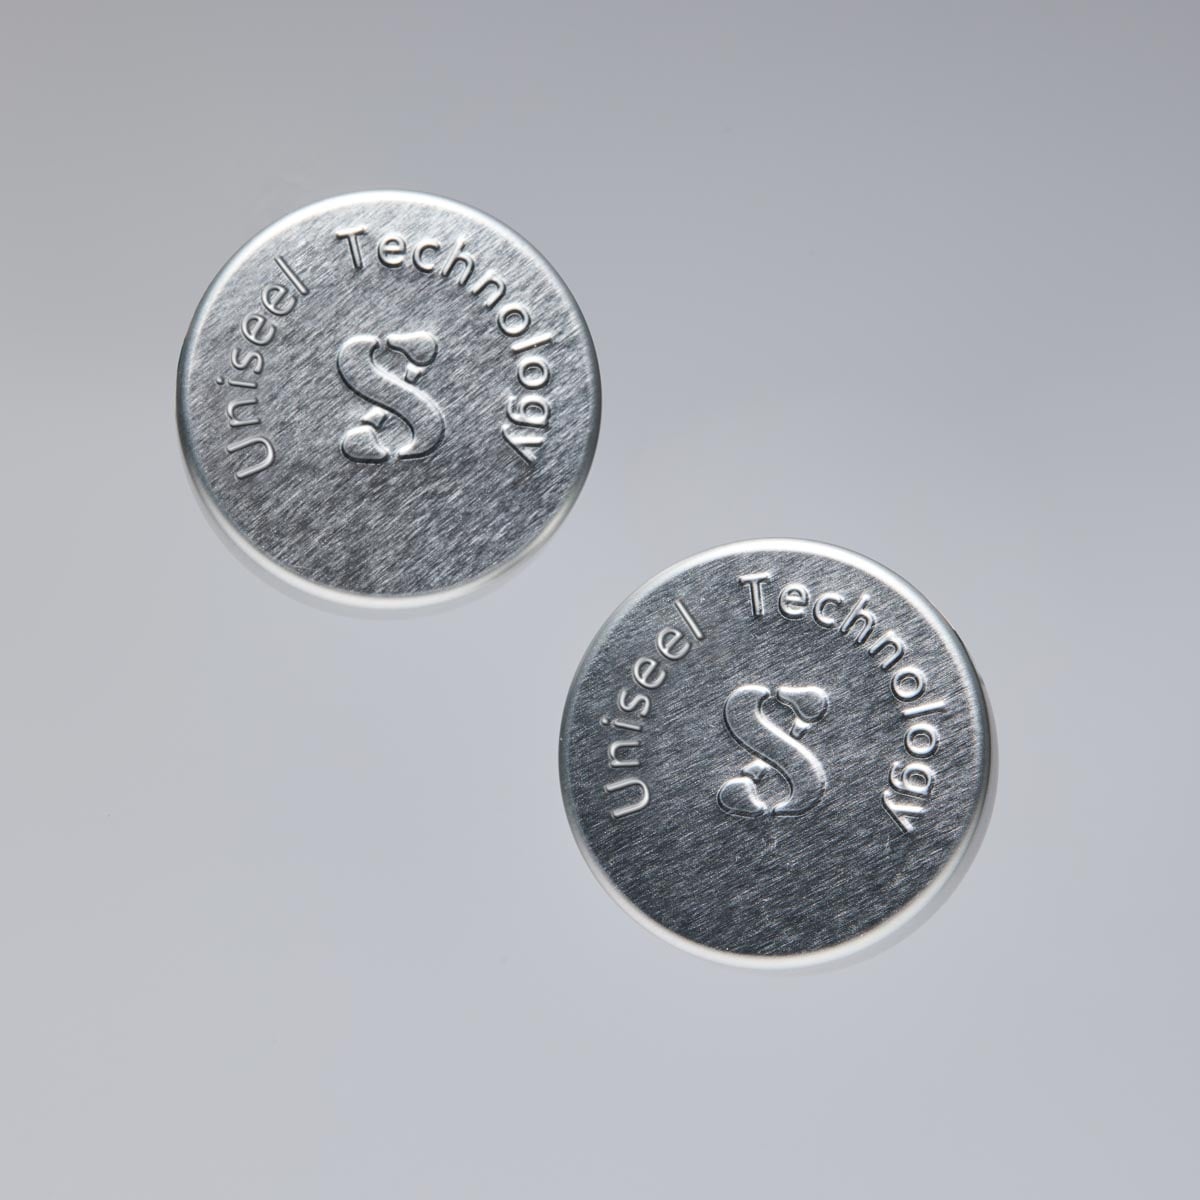
Laging av et preget logo innebär en nøyaktig koordinert rekke mekaniske operasjoner som må utføres med millisekundpresisjon. Høyhastighets-presselinjer med hydrauliske systemer, servodrevne posisjoneringssystemer og tilpassede støpeverktøy sikrer konsekvente resultater. Hvert pregede logo må oppfylle strenge kvalitetskrav, med jevn dybde, skarpe kanter og nøyaktig plassering på metallunderlaget. Maskineriet opererer med hastigheter som ikke ville vært mulig å oppnå manuelt, noe som gjør prosessen med pregede logoer økonomisk levedyktig for storstilte produksjonsløp – samtidig som den beholder den premiumutseendet som merker krever.
De grunnleggende mekanismene bak produksjon av preget logo
Hvordan pressekraft skaper formen på det pregede logoet
I kjernen av enhver hurtigstempelingslinje ligger det grunnleggende prinsippet om å påføre konsentrert mekanisk kraft for å omforme metall. Når en preget logo lages, plasseres presseformer – én mannlig og én kvinnelig – over og under metallblanketten. Den mannlige formen, som bærer det omvendte bildet av den ønskede pregede logoen, presser nedover med stor kraft, vanligvis målt i tonn trykk. Denne kraften komprimerer metallet, slik at det flyter inn i utskåringene i den kvinnelige formen nedenfor og danner avtrykket av den pregede logoen. Mengden påført trykk avgjør direkte dybden og tydligheten til den pregede logoen, noe som gjør kalibrering avgjørende i hurtigproduksjonsmiljøer.
Materialdeformasjon og kvalitet på den pregede logoen
Metall reagerer forutsigbart på kontrollert trykk, noe som gjør at produsenter kan pålitelig lage tusenvis av identiske pregete logoavtrykk. Metallet gjennomgår kaldforming under stansprosessen, noe som betyr at materialet komprimeres og formes uten oppvarming. Denne kaldformingsmetoden bevaret strukturell integritet i metallet samtidig som den skaper det pregete logodesignet. Forskjellige metaller – som aluminium, stål og rustfritt stål – reagerer ulikt på trykk, noe som krever tilpassede stansdesign og justering av kraftinnstillingene for hver enkelt pregete logoapplikasjon. Høyhastighetsnøyaktige stanselinjer kompenserer for disse materialeforskjellene ved hjelp av justerbare trykkinnstillinger og sanntidsövervakningssystemer.
Nøyaktig verktøyproduksjon og stanskonstruksjon for kvalitet på pregete logoer
Tilpasset stansdesign for konsekvente resultater med pregete logoer
Dieene som brukes i hurtigstempelingslinjer er nøyaktig konstruerte verktøy fremstilt med svært stramme toleranser. For en preget logoapplikasjon må diesettet tilpasses spesifikt etter nøyaktige krav til logokunsten. Dette inkluderer dybden på avtrykket, skarpheten på kantene, størrelsen på den pregede logoen og eventuelle spesielle egenskaper som gradert dybde eller relieffområder. Dieene lages vanligvis av herdet stål for å tåle millioner av stempelcykler uten nedbrytning. Kvalitet på diekonstruksjon avgjør direkte om den ferdige pregede logoen vil ha skarp definisjon, konsekvent dybde og profesjonell utseende gjennom hele produksjonsløpet.
Posisjonering og justering for nøyaktig plassering av preget logo
Høyhastighetsnøyaktige stanselinjer bruker servodrevne posisjoneringssystemer for å sikre at hver metallplate plasseres nøyaktig der den må være, slik at det pregede merket stanses korrekt. Selv en feilplassering på en brøkdel av en millimeter kan føre til et sentrert eller ufullstendig preget merke. Moderne stanselinjer bruker optiske sensorer og automatiserte tilføringssystemer for å plassere hver del med mikronnøyaktighet. Denne nøyaktige posisjoneringen opprettholdes kontinuerlig over flere tusen sykluser per time, noe som er en betydelig ingeniørprestasjon. Uten dette nivået av nøyaktighet ville masseproduksjon av lokker med preget merke resultere i uakseptabel kvalitetsvariasjon og avfall.
Integrasjon av høyhastighetsproduksjon og kvalitetskontroll
Optimalisering av sykeltid ved stansing av preget merke
Høyhastighetspresselinjer med presisjon er utformet for å maksimere produksjonshastigheten samtidig som kvaliteten på preget logo beholdes. Typiske syklustider for presseoperasjoner varierer fra én til flere sekunder per del, avhengig av kompleksiteten til den pregede logoen og materialtykkelsen. Presselinjen koordinerer flere operasjoner – matning, posisjonering, presing og utkasting – i en synkronisert sekvens som minimerer nedetid mellom sykluser. Operatører overvåker kontinuerlig utgangen av pregede logoer og foretar mikrojusteringer av trykk, tidspunkt eller posisjon etter behov. Målet er å oppnå den raskeste mulige produksjonshastigheten samtidig som hver pregede logo oppfyller merkevarens kvalitetskrav.
Echtidsovervåking og feiloppdagelse i produksjon av pregede logoer
Avanserte stanselinjer inkluderer visjonssystemer og trykksensorer som overvåker hver preget logoavtrykk i sanntid. Hvis trykket faller under spesifikasjonen, varsler systemet operatørene og kan automatisk stanse produksjonen for å hindre defekte pregede logodeler i å komme inn i produksjonsstrømmen. Visjonssystemer kan oppdage ufullstendige avtrykk, feiljusteringer eller overflatefeil i det pregede logoavtrykket før delene når emballeringen. Disse kvalitetskontrolltiltakene er avgjørende for å opprettholde merkevarekonsekvens og redusere kostbare sløsing. Produsenter som bruker høyhastighetspresisjonsstanselinjer investerer i overvåkingsteknologi fordi kostnaden rettferdiggjøres av forebygging av kvalitetsproblemer og beskyttelse av merkevarerekputasjon.
Anvendelser og bransjekontekst for pregede logolukker
Bruk av pregede logolukker i drikke- og matindustrien
Beverage- og matvareemballasjeindustrien er sterkt avhengig av høyhastighetsnøyaktige stanselinjer for å produsere merkevarede lokker med preget logo-design. Metalllokker til flasker, glass og beholdere stanses med logoer, merkenavn og dekorative mønstre som skiller produktene fra hverandre på butikkhyllene. En preget logo på et metalllukk gir både funksjonelle og estetiske fordeler – det hevede designet forbedrer grepbarheten samtidig som det skaper en premium taktil opplevelse for kundene. Høyhastighetsstanselinjer gjør det økonomisk gjennomførbart å legge til tilpasset preget logo-merking på lokker for bestillinger med middels og stor volum, noe som gjør at merker i alle størrelser kan konkurrere på emballasjens utseende.
Holdbarhet og levetid for preget logo-design
I motsetning til trykte logoer som kan slites, falme eller vaskes bort, er et preget logo som oppnås gjennom nøyaktig stansing en permanent egenskap ved metallunderlaget. Denne holdbarheten er avgjørende for produkter som gjennomgår vasking, håndtering, lagring og eksponering for fuktighet eller kjemikalier. Det pregede logoet forblir skarpt og gjenkjennbart gjennom hele produktets lagerliv og forbrukerbruk. Denne evnen til å vare lenge gjør preglet logo teknologien til det foretrukne valget for premium drikkeavslutninger, kapsler til kosmetikkbehov og spesialmatpakninger der merkevarens holdbarhet er viktig.
Ofte stilte spørsmål
Hvilke metallmaterialer er best egnet for preging av logoer?
Aluminium og stål er de mest vanlige metallene som blir brukt til preging av reliefflogoer, på grunn av deres formbarhet og kostnadseffektivitet. Aluminium er lettvekt og gir skarpe reliefflogoavtrykk, mens stål gir større holdbarhet for lukkinger som brukes mye. Rustfritt stål kan også preges for reliefflogoer, men det krever høyere trykk og spesialiserte støper. Valget avhenger av kravene til sluttproduktet, miljøpåvirkning og budsjett. Hvert materiale krever justeringer av kalibreringen på pregeanlegget for å oppnå optimal kvalitet på reliefflogoene.
Hvordan påvirker støpeverktykkslitasje kvaliteten på produksjonen av reliefflogoer over tid?
Ettersom stempelverktøy brukes kontinuerlig, oppstår mikroskopisk slitasje på overflatene som kommer i kontakt med metallet, noe som potensielt kan svekke skarpheten og konsistensen i dybden til preget logo. Moderne høyhastighetsstemplelinjer inkluderer vedlikeholdsplaner og trykkovervåking for å oppdage når verktøyet må byttes ut eller gjenoppfriskes. Produsenter bytter vanligvis ut eller polerer verktøyet etter flere millioner sykler for å opprettholde kvalitetsstandardene for preget logo. Forebyggende vedlikehold forlenger levetiden til verktøyet og beskytter den visuelle kvaliteten til hvert enkelt preget logo som produseres, noe som gjør det til en verdifull investering for produksjon i stor skala.
Kan egendesignede mønstre og komplekse illustrasjoner konverteres til preget-logo-stempel?
Ja, nesten alle logodesign kan konverteres til en spesialdøde for produsere preget logo. Designet skannes digitalt, analyseres for gjennomførbarhet og konstrueres deretter til en døde som tar hensyn til materialeflyt, trykkkrav og geometriske begrensninger. Kompliserte illustrasjoner med fine detaljer kan kreve graderte dødedyp eller overflateteksturering for å gjengi det pregede logoen nøyaktig. Å samarbeide med erfarne dødeprodusenter sikrer at det opprinnelige designmålet bevares, samtidig som det pregede logoen optimaliseres for praktisk stempelutførelse på hurtigløpande linjer.
