
 EN

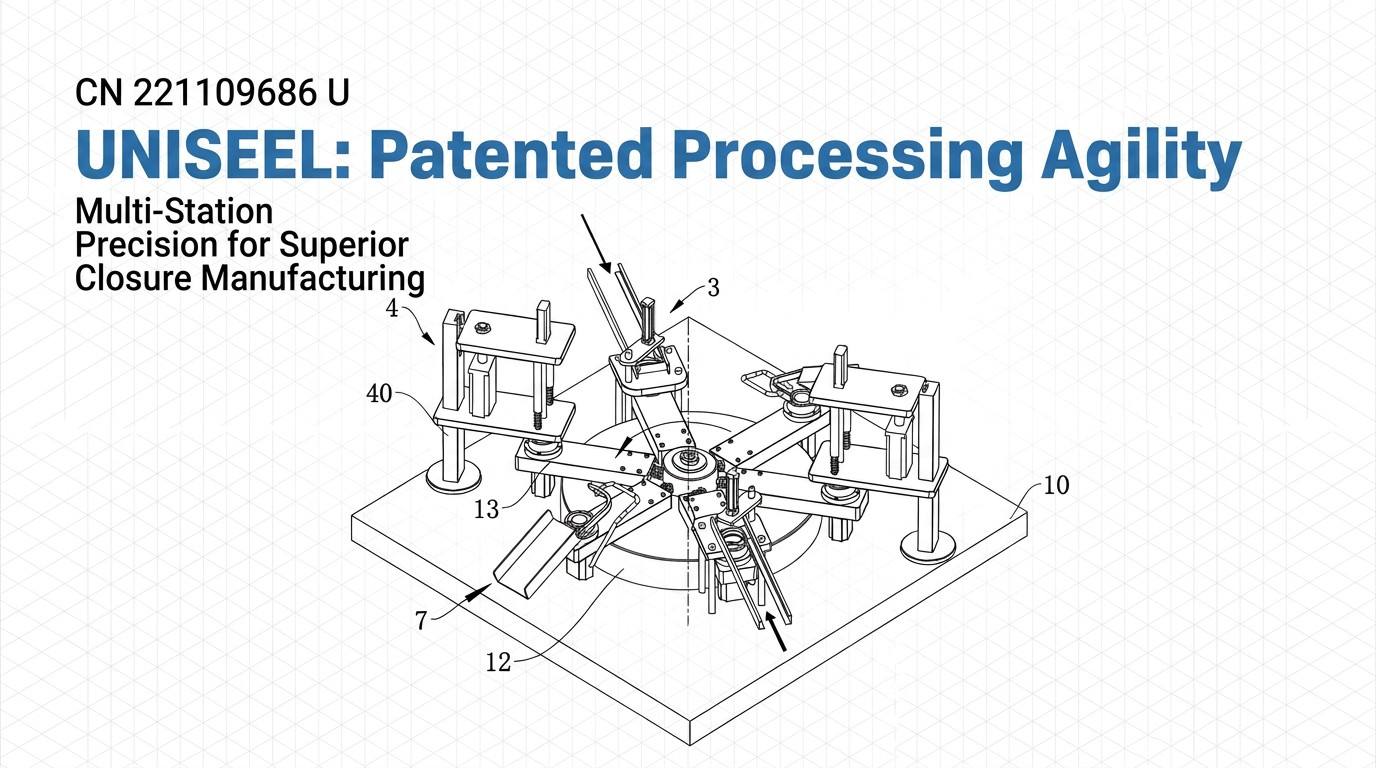
Za izradu logotipa na metalnim zatvaranjima i spremnicima potrebna su sofisticirana industrijska strojeva i precizna inženjerstva. Brze precizne linije za pečat predstavljaju vrhunac ove tehnologije, omogućavajući proizvođačima da proizvode dosljedne, visokokvalitetne odljevne logotipe u tisućama jedinica na sat. Proces ugraviranja logotipa kombinira mehaničku snagu, precizno korištenje alata i znanost o materijalima kako bi transformirao ravne metalne površine u trodimenzionalne oznake koje poboljšavaju estetiku proizvoda i prepoznavanje brenda. Razumijevanje kako ovi napredni sustavi pečatiranja rade pruža vrijedan uvid u suvremenu proizvodnju ambalaže i tehničke mogućnosti potrebne za postizanje profesionalnih rezultata rebrovanih logotipa u industrijskom obimu.
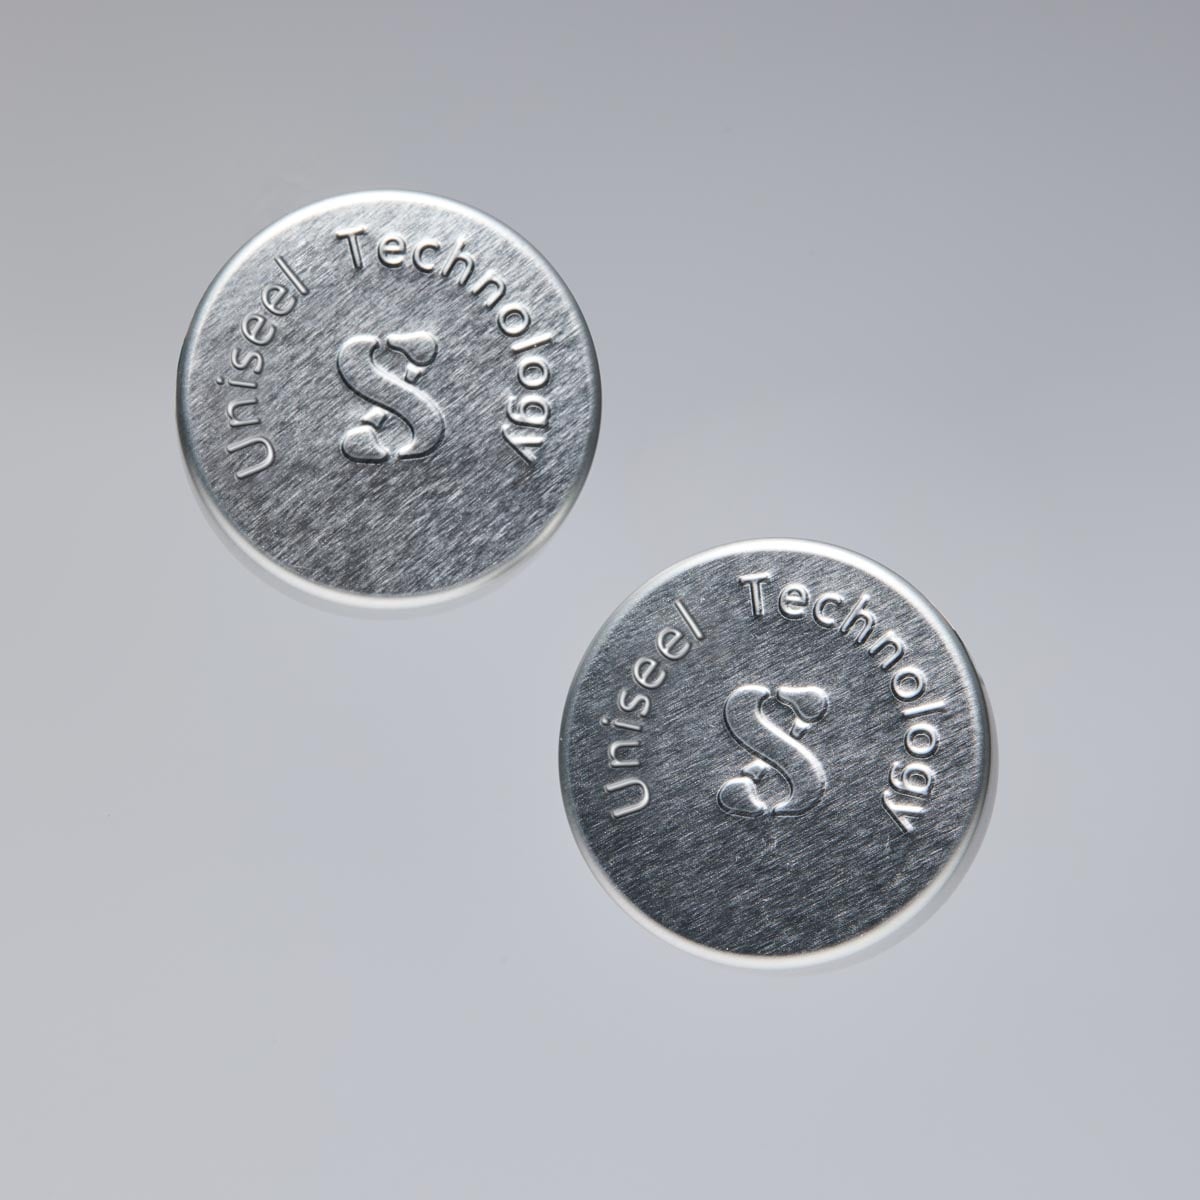
Stvaranje nagrađene oznake uključuje pažljivo uređen niz mehaničkih operacija koje se moraju izvršiti s preciznošću od milisekunde. Brze precizne linije za pecanje integriraju hidrauličke sustave, servo-pozicionirane mehanizme za pozicioniranje i prilagođene alate za pecanje kako bi se postigli dosljedni rezultati. Svaki proizvedeni logotip mora ispunjavati stroge standarde kvalitete, održavajući jednaku dubinu, oštre ivice i točno pozicioniranje na metalnoj podložini. Strojevi rade brzinama koje bi bile nemoguće postići ručno, što proces represije logotipa čini ekonomski održivim za velike proizvodne trke, uz održavanje premium izgleda koji zahtijevaju brendovi.
Osnovna mehanička načela proizvodnje embossed logotipa
Kako sila pečata stvara oblik ugraviranog logotipa
U središtu svake brze linije za pecanje nalazi se temeljni princip primjene koncentrirane mehaničke sile za preoblikovanje metala. Prilikom stvaranja rezanog logotipa, precizne strojevi - jedan muški i jedan ženski - postavljeni su iznad i ispod metalne prazne ploče. Muški kolac, koji nosi obrnuto sliku željenog nagrađene oznake, pritisne dolje s ogromnom snagom, obično mjerena u tona pritiska. Ova sila komprimira metal, pa teče u izbočine žutice ispod, stvarajući uticaj nagrađene oznake. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 4. stavkom (b) Uredbe (EZ) br. 765/2008 i člankom 4. stavkom (b) Uredbe (EZ) br. 765/2008 i člankom 4. stavkom (b) Uredbe (EZ) br. 765/2008 i
Deformacije materijala i kvaliteta ugraviranog logotipa
Metal predvidljivo reagira na kontrolirani pritisak, zbog čega proizvođači pouzdano mogu proizvesti tisuće identičnih odtisa rebrosa. Metal se tijekom procesa pečenja formira na hladno, što znači da se materijal komprimira i oblikuje bez zagrijavanja. Ovaj pristup formiranja hladnim sustavom čuva strukturalni integritet metala dok stvara dizajn nagrađene oznake. Različiti metali - kao što su aluminij, čelik i nehrđajući čelik - različito reagiraju na pritisak, što zahtijeva prilagođene dizajne i kalibracije sile za svaku primjenu nagrađenih logotipova. Brze precizne linije za pecanje nadoknađuju ove razlike u materijalu podešavanjem pritiska i sustavima praćenja u stvarnom vremenu.
Precizno obrado i strojanje za kvalitetu ugraviranog loga
Dizajn prilagođene crte za dosljedne rezultate embossed logotipa
U slučaju da se u slučaju izravnog otkucaja na liniji za brzi otkucaji upotrijebi oblog, to je precizno izrađen alat koji se proizvodi uz iznimno ograničene tolerancije. Za aplikaciju rebroviranog logotipa, set crteža mora biti prilagođen kako bi odgovarao točnim specifikacijama grafičke slike logotipa. To uključuje dubinu otiska, oštrinu rubova, veličinu rebroviranog logotipa i sve posebne značajke kao što su razvrstane dubine ili reliefska područja. Uobičajeno su napravljeni od tvrdog čelika kako bi izdržali milijune ciklusa pečenja bez degradacije. Kvalitetni inženjering direktno određuje hoće li gotov rezan logo imati oštru definiciju, konzistentnu dubinu i profesionalni izgled tijekom cijele proizvodne trke.
Pozicioniranje i poravnanje za točno postavljanje nagrađenih logotipova
Brze precizne linije za pečatiranje koriste servo-pozicionirane sustave za pozicioniranje kako bi se osiguralo da je svaki metalni prazan točno na mjestu gdje mora biti kako bi se rebrovski logotip pravilno pečatirao. Ako se logotip ne uskladiti čak i na djelić milimetra, može se pojaviti izvan središta ili neispunjen. Moderne linije za pečatiranje koriste optičke senzore i automatizirane sustave za hranjenje kako bi se svaki komad smjestio s preciznošću na razini mikrona. To je značajno inženjersko dostignuće. Bez te razine točnosti, masovna proizvodnja represijskih zatvaranja logotipa rezultirala bi neprihvatljivom varijacijom kvalitete i otpadom.
Integriranje i kontrola kvalitete visoke brzine proizvodnje
Optimizacija vremena ciklusa u uklesanoj logotipiji
Brze precizne linije za pecanje dizajnirane su tako da maksimalno povećaju proizvodnju uz zadržavanje kvalitete nagrađenih logotipova. Tipično vrijeme ciklusa za operacije pečatiranja kreće se od jedne do nekoliko sekundi po komadu, ovisno o složenosti represijskog logotipa i debljini materijala. Linija za obaranje koordinira više operacija - hranjenje, pozicioniranje, obaranje i izbacivanje - u sinhroniziranom nizu koja minimizira vrijeme zastoja između ciklusa. Operatori neprestano nadgledaju izlaz rebroviranog logotipa, praveći mikro-prilagođanja tlaka, vremena ili položaja po potrebi. Cilj je postići najbržu moguću brzinu proizvodnje, uz osiguravanje da svaki rebrovirani logo ispunjava standarde kvalitete brenda.
U skladu s člankom 3. stavkom 1.
Napredne linije za pečat uključuju vizualne sustave i senzore pritiska koji praću svaki odraz logotipa u realnom vremenu. Ako se pritisak smanji ispod specifikacije, sustav upozorava operatere i može automatski zaustaviti proizvodnju kako bi se spriječilo ulazak u proizvodni tok defektnih ugraviranih dijelova logotipa. Sistemi za vidljivost mogu otkriti nepotpune otiske, nepravilne poravnanosti ili površinske nedostatke u nagrađenom logotipu prije nego što dijelovi stignu do pakiranja. Ove mjere kontrole kvalitete ključne su za održavanje konzistentnosti brenda i smanjenje skupih otpada. U skladu s člankom 1. stavkom 2. stavkom 2.
Ulozi i industrijski kontekst za zatvaranje nagrađenih logotipova
Upotreba ugrađenih zatvarača logotipa u industriji pića i hrane
Industrija pakiranja pića i hrane u velikoj mjeri se oslanja na brze precizne linije za pecanje kako bi proizvela brendirane zatvaranja s ugrađenim logotipovima. Na metalnim poklopcima za boce, staklenke i spremnike naštićen su logotipi, brendovi i dekorativni uzorci koji razlikuju proizvode na policama. Logotip na metalnom zatvaranju pruža funkcionalne i estetske prednostiizdignuti dizajn poboljšava prijem, a istovremeno stvara vrhunsko osjetljivo iskustvo za potrošače. U skladu s člankom 2. stavkom 1. stavkom 2. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se odluka o uvođenju mjera odredi u skladu s člankom 2. stavkom 2. točkom (a) Uredbe (EZ) br. 1225/2009 i člankom 3. točkom (b) Uredbe (EZ)
Trajnost i dugovječnost grafitiranih logotipova
Za razliku od štampanih logotipa koji se mogu pokvariti, izblijedjeti ili oprati, rebrovirani logotip stvoren preciznim pečatom trajna je karakteristika metalne podloge. Ova je izdržljivost ključna za proizvode koji se pere, rukovode, skladište i izlaganju vlaži ili kemikalijama. U skladu s člankom 1. stavkom 2. stavkom 2. Ova trajnost čini reljefni logo u skladu s člankom 3. stavkom 1. točkom (a) ove Uredbe, u skladu s člankom 3. stavkom 1. točkom (b) ove Uredbe, proizvođači proizvoda moraju imati pristup tehnologiji koja je najpoželjniji izbor za zatvaranje premium pića, poklopce za kozmetike i ambalažu za posebne namirnice u kojima je
Često se javljaju pitanja
Koji su metalni materijali najprikladniji za obilježavanje logotipa?
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se odredi da se odluka o uvođenju mjera odredi u skladu s člankom 3. točkom (a) Uredbe (EZ) br. 1225/2009 i člankom 4. točkom (b) Uredbe (EZ) br. Aluminijum je lagan i proizvodi oštre nagrađene logotipe, dok čelik nudi veću izdržljivost za zatvaranje za tešku upotrebu. Nehrđajući čelik se također može štampati za oblikovanje represijskih logotipova, ali zahtijeva veći pritisak i specijalizirane obloge. Izbor ovisi o zahtjevima krajnjeg proizvoda, izloženosti okolišu i proračunskim razlozima. Svaki materijal zahtijeva kalibracijske prilagodbe na liniji pečatiranja kako bi se postigao optimalan kvalitet rebroviranog logotipa.
Kako se s vremenom smanjuje kvaliteta proizvodnje rebroviranog logotipa?
Kako se stampiranje stalno koristi, na površinama koje dolaze u dodir s metalom nastaje mikroskopsko oštećenje, što potencijalno narušava oštrinu i konzistenciju dubine rezanog logotipa. Moderne brze linije za pecanje uključuju rasporede održavanja i praćenje tlaka kako bi se otkrilo kada se matice trebaju zamijeniti ili popraviti. Proizvođači obično zamjenjuju ili ponovno obnavljaju obloge nakon milijuna ciklusa kako bi održali standarde kvalitete nagrađenih logotipa. Preventivno održavanje produžava životni vijek i štiti vizualni kvalitet svakog proizvedenog rebrovnog loga, što ga čini vrijednom investicijom za velike radne količine.
Mogu li se dizajnirani dizajn i složena umjetnička djela pretvoriti u nagrađene marke s logotipom?
Da, gotovo svaki dizajn logotipa može se pretvoriti u prilagođenu matricu za proizvodnju rebrovnog logotipa. Dizajn se digitalno skenira, analizira na temelju izvedivosti, a zatim se napravi u obrtnicu koja uzima u obzir protok materijala, zahtjeve pritiska i geometrijska ograničenja. Za složena djela s finim detaljima potrebno je razvrstano dubinu ili teksturu površine kako bi se precizno reproducirao nagrađeni logotip. Rad s iskusnim proizvođačima stekla osigurava da se originalna namjera dizajna sačuva, dok se optimizira rezan logotip za praktično izvršavanje pečatiranja na brzim linijama.
