
 EN

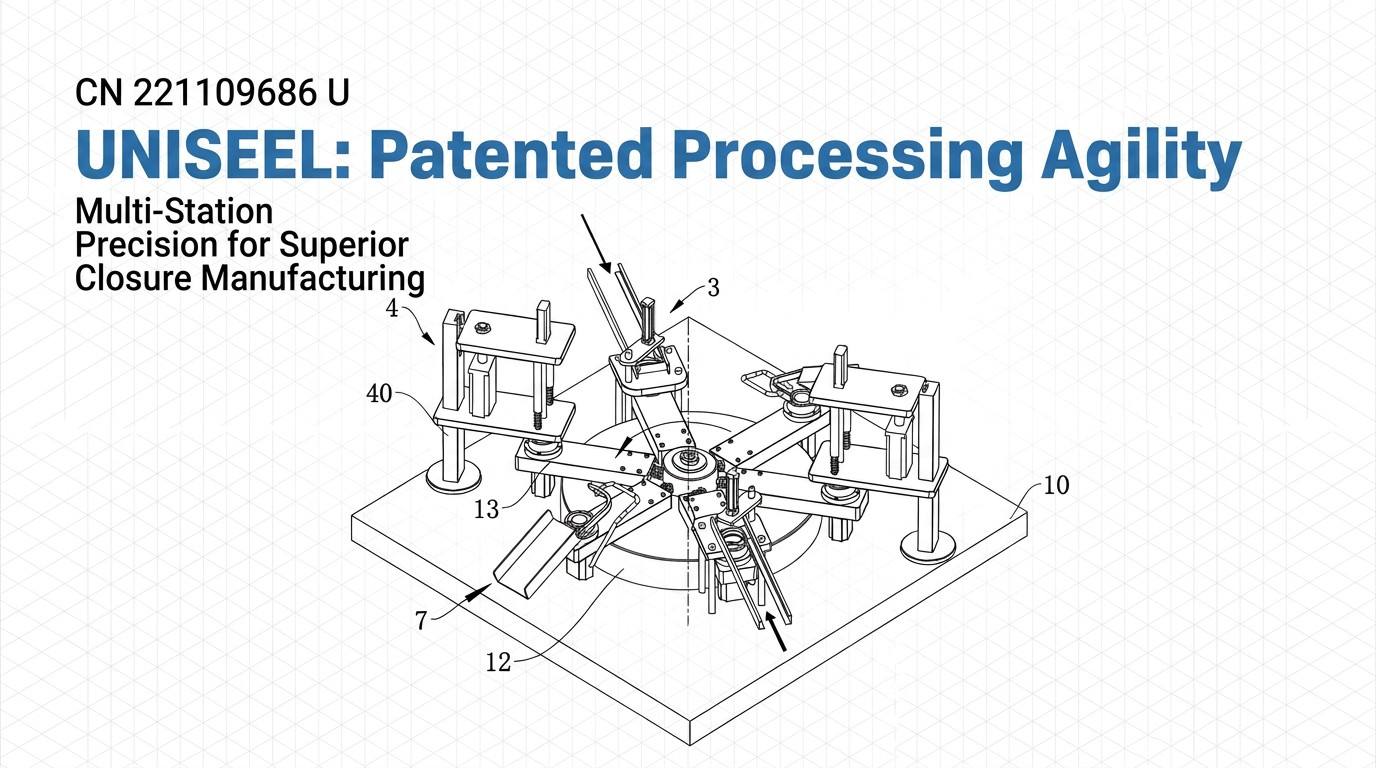
Reljeefmärgise loomine metallist korkidel ja anumatel nõuab keerukat tööstuslikku masinavarustust ja täpset inseneriteadust. Kiirpressimisjooned on selle tehnoloogia tipp, võimaldades tootjatel tuhandeid ühikuid tunnis toota ühtlast ja kvaliteetset reljeefmärgise trükkimist. Reljeefmärgise loomise protsess ühendab mehaanilist jõudu, täpset tööriistu ja materjaliteadust, et muuta tasased metallpinnad bränditud kolmemõõtmeliseks märgiseks, mis parandab toote välimust ja tugevdab brändi tuntavust. Nende täiustatud pressimissüsteemide tööpõhimõtete mõistmine annab väärtuslikku ülevaadet kaasaegsest pakenditootmisest ning tehnilistest võimalustest, mida on vaja professionaalse reljeefmärgise saavutamiseks tööstusskaalal.
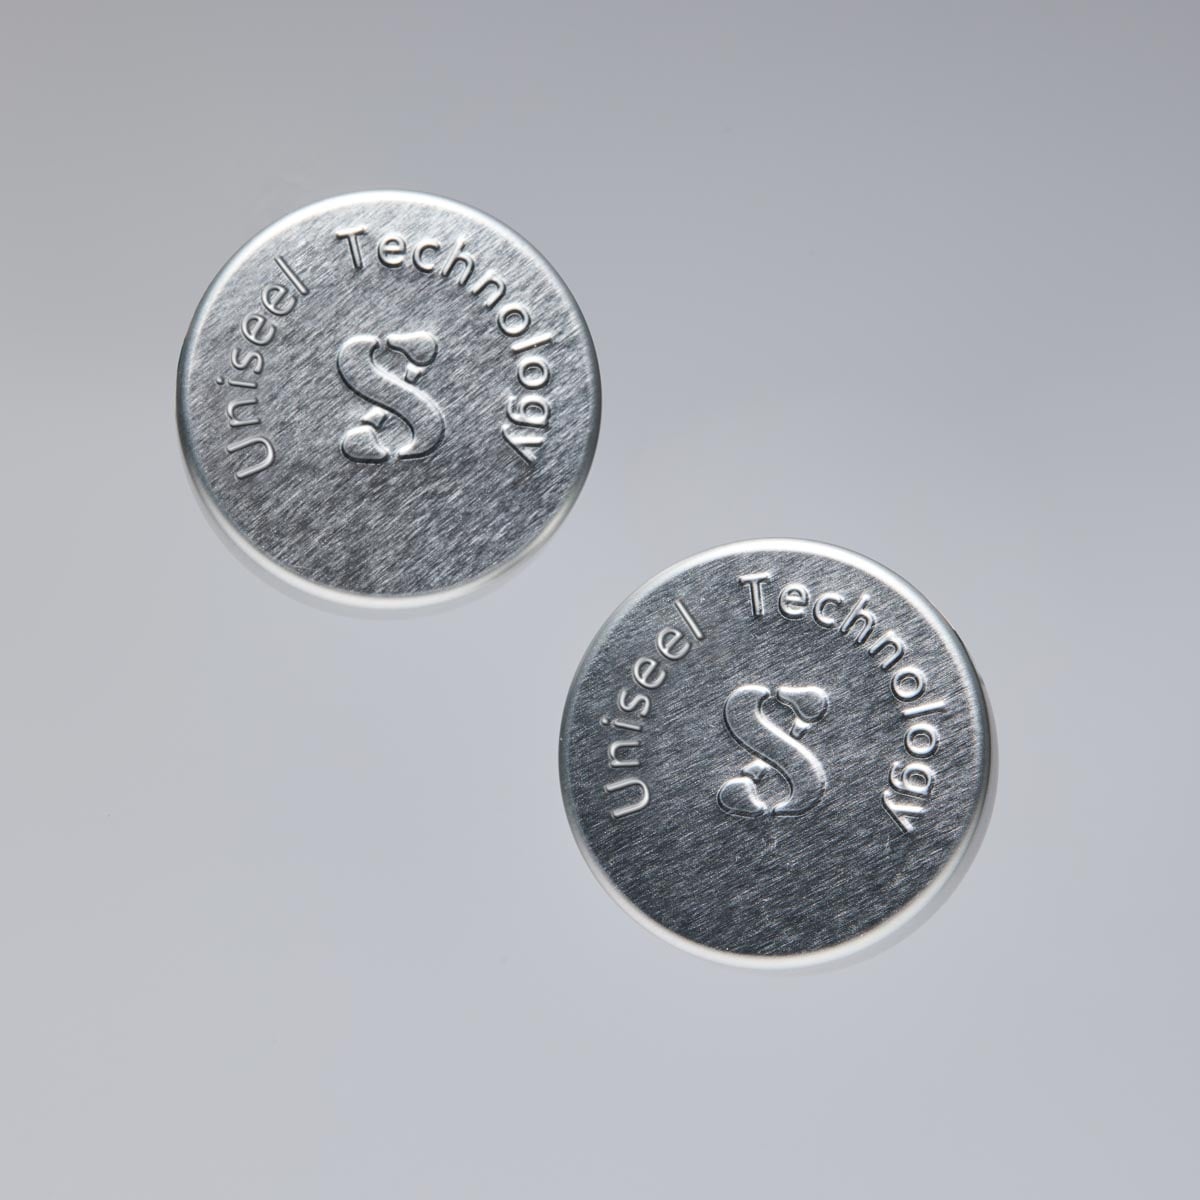
Sügavusmärgi loomine hõlmab täpselt koordineeritud mehaaniliste toimingute jada, mille täitmine peab toimuma millisekundite täpsusega. Kõrgkiiruslikud täpsustamispressimisjooned kasutavad hüdraulikasüsteeme, servojuhtimisega asukohamääramise mehhanisme ja kohandatud pressivorme, et saavutada ühtlased tulemused. Iga sügavusmärgi peab vastama rangele kvaliteedinõuetele, säilitades ühtlase sügavuse, teravnurga servad ja täpse asukoha metallaluspinnal. Masinad töötavad kiirustel, mida pole võimalik saavutada käsitsi, mistõttu on sügavusmärgi tootmisprotsess majanduslikult elujõuline suurte tootmissarjade puhul, samal ajal säilitades brändide nõutava premium välimuse.
Sügavusmärgi tootmise põhimõtted
Kuidas pressimisjõud loob sügavusmärgi kuju
Mis tahes kõrgkiirusliku tõmbepressi joone südamiks on metalli kuju muutmiseks rakendatav keskendunud mehaaniline jõud. Sügavtrükkimislogo loomisel paigutatakse täpsusmatrissid – üks isas- ja teine emasmatriss – metallplaadi üla- ja alapositsiooni. Isasmatriss, millel on soovitud sügavtrükkimislogo pööratud pilt, surub allapoole suure jõuga, mida tavaliselt mõõdetakse tonnides. See jõud tihendab metalli, põhjustades selle voolamise emasmatrissi sügavustesse, mis loob sügavtrükkimislogo kujutise. Rakendatava jõu suurus määrab otseselt sügavtrükkimislogo sügavuse ja selguse, mistõttu on kalibreerimine kriitiliselt oluline kõrgkiiruslikus tootmiskeskkonnas.
Materjali deformatsioon ja sügavtrükkimislogo kvaliteet
Metall reageerib eelarvamatavalt kontrollitud rõhule, mistõttu saavad tootjad usaldusväärselt valmistada tuhandeid identseid sügavtrükitud logo kujutisi. Metall läbib trükkimisprotsessis külmkujundamist, st materjal tiheneb ja kujundatakse ilma soojendamata. See külmkujundamise meetod säilitab metalli struktuurilise terviklikkuse, samal ajal kui loodi sügavtrükitud logo kujundus. Erinevad metallid – näiteks alumiinium, teras ja roostevabateras – reageerivad rõhule erinevalt, mistõttu tuleb iga sügavtrükitud logo rakenduse jaoks kohandada trükivormi disaini ja rõhu kalibreerimist. Kõrgkiiruslikud täpsustrükkimisjooned kompenseerivad neid materjalierinevusi reguleeritavate rõhuseadetega ja reaalajas jälgimissüsteemidega.
Täpsustrükkimisvahendite ja trükivormide inseneritegevus sügavtrükitud logo kvaliteedi tagamiseks
Kohandatud trükivormi disain püsivate sügavtrükitud logo tulemuste saavutamiseks
Kõrgkiirusliku pihustusliini jaoks kasutatavad tõmbepuugid on täpselt konstrueeritud tööriistad, mida valmistatakse väga kitsastes tolerantsides. Relieflogo rakendamiseks tuleb puugikomplekt kohandada täpselt vastavalt logo kujunduse spetsifikatsioonidele. See hõlmab nii sügavust, servade teravnemist, relieflogo suurust kui ka erilisi omadusi, näiteks astmelisi sügavusi või reljeefpiirkondi. Puugid valmistatakse tavaliselt kõvastatud terasest, et need vastuksid miljonitele pihustusüksustele ilma kvaliteedi halvenemiseta. Kõrgkvaliteedilise puugikonstrueerimisega tagatakse lõpliku relieflogo teravnäolised jooned, ühtlane sügavus ja professionaalne välimus kogu tootmispartii jooksul.
Täpse relieflogo paigutamise ja joondamise tagamine
Kõrgkiiruse täpsuspurustusjooned kasutavad servojuhtimisega asendussüsteeme, et tagada iga metallplaadi täpne paigutamine nii, et reliefkujutis trükitaks õigesti. Isegi millimeetri murdosaga valesti paigutatud plaat põhjustab reliefkujutise kohale paigutamise või täieliku puudumise. Kaasaegsed purustusjooned kasutavad optilisi andureid ja automaatselt toidetavaid süsteeme, et paigutada iga detail mikronitäpsusega. See täpsuspaigutus säilitatakse pidevalt tuhandete tsüklite kohta tunnis, mis on oluline inseneritulemus. Ilma sellise täpsuseta põhjustaks reliefkujutisega kinnituste massitootmine lubamatut kvaliteedierinevust ja jäätmeid.
Kõrgkiiruse tootmise integreerimine ja kvaliteedikontroll
Reliefkujutisega purustamise tsükliaegade optimeerimine
Kõrgkiirusega täpsuspressimisjooned on loodud läbilaskevõime maksimeerimiseks, säilitades samal ajal reliefmärgi kvaliteedi. Tüüpilised pressimisoperatsioonide tsükliajad jäävad ühe kuni mitme sekundi vahemikku detaili kohta, sõltuvalt reliefmärgi keerukusest ja materjali paksusest. Pressimisjoon koordineerib mitut operatsiooni – toitmist, positsioneerimist, pressimist ja väljatõmbamist – sünkroonses järjestuses, mis vähendab tsüklite vahelist seiskumisaega miinimumini. Tehnikud jälgivad reliefmärkide väljundit pidevalt ning teevad vajadusel mikrokorrigeerimisi rõhule, ajastusele või asendile. Eesmärk on saavutada võimalikult kiire tootmispeed, tagades samas iga reliefmärgi vastavuse brändi kvaliteedinõuetele.
Reaalajas jälgimine ja defektide tuvastamine reliefmärkide tootmisel
Täiustatud põrutusjooned kasutavad nägemissüsteeme ja rõhkusensoreid, mis jälgivad igat sügavtrükiga logo trükkimist reaalajas. Kui rõhk langeb spetsifikatsioonist alla, annab süsteem teate operaatortele ja võib automaatselt peatada tootmise, et vältida vigaste sügavtrükiga logo detailide sattumist tootmisvoogu. Nägemissüsteemid suudavad tuvastada osade pakkimiseni jõudmiseni sügavtrükiga logo eba täielikke trükkimisi, paigaldusvigasid või pinnakirjelduse puudusi. Need kvaliteedikontrolli meetmed on olulised brändi ühtlase ilme säilitamiseks ja kulukate jäätmete vähendamiseks. Tootjad, kes kasutavad kiirkäigulisi täpsuspõrutusjooni, investeerivad jälgimistehnoloogiasse, sest selle maksumus õigustatakse kvaliteediprobleemide ennetamisega ja brändi maine kaitsega.
Sügavtrükiga logo kinnituste rakendused ja tööstuskontekst
Joogi- ja toidutööstuse kasutus sügavtrükiga logo kinnitustel
Jookide ja toiduainete pakenditööstus sõltub väga palju kõrgkiiruselistest täpsuspuurimisjoontest, et toota kaubamärgiga kinnituskorgid, millel on reljeefne logokujundus. Pudelite, purkide ja mahutite metallist korgid puuritakse logodega, kaubamärkide ja dekoratiivsete mustritega, mis eristavad tooteid müügikohas. Reljeefne logo metallist korgil pakub nii funktsionaalseid kui ka esteetilisi eeliseid – tõstetud kujundus parandab kinnitust ja loob tarbijatele premium-tunnetavat taktilist kogemust. Kõrgkiiruslikud puurimisjooned muudavad majanduslikult otstarbekaks lisada kohandatud reljeefse logoga kaubamärgistust korgidele keskmise ja suure mahuga tellimustele, võimaldades kõigil suurustel kaubamärkidel konkureerida pakendite välimuse poolest.
Reljeefse logokujunduse vastupidavus ja eluiga
Erinevalt trükitud logoist, mis võivad kuluda, heledamaks muutuda või pesuda ära, on täpsuspressimisega loodud reljeefne logo metallaluspinnale jäädav element. See vastupidavus on oluline toodete puhul, mida pestakse, käsitletakse, hoitakse ja millele mõjub niiskus või kemikaalid. Reljeefne logo säilib teravnägelikuna ja tuvastatavana kogu toote ladustamisperioodi ja tarbijakasutuse jooksul. See jäädavus teeb reljeeflogo tehnoloogia eelistatud valikuks premium joogikorkide, kosmeetikakonteinerite kaasade ja eritoitupakendite puhul, kus oluline on brändi vastupidavus.
KKK
Millised metallmaterjalid sobivad kõige paremini reljeefse logo pressimiseks?
Alumiinium ja teras on kõige sagedamini kasutatavad metallid sügavtrükkimise logo rakenduste jaoks, kuna need on hästi vormitavad ja kuluefektiivsed. Alumiinium on kerge ja annab selged sügavtrükkimise logo kujutised, samas kui teras pakub suuremat vastupidavust intensiivselt kasutatavatele kinnitustele. Ka roostevabast terasest saab teha sügavtrükkimise logo kujundusi, kuid selleks on vajalik kõrgem rõhk ja erikujulised trükid. Valik sõltub lõpptoote nõuetest, keskkonnatingimustest ja eelarve kaalutlustest. Iga materjal nõuab sügavtrükkimisjoonel kalibreerimise kohandamist, et saavutada optimaalne sügavtrükkimise logo kvaliteet.
Kuidas mõjutab trüki kulunemine sügavtrükkimise logo tootmise kvaliteeti aeglaselt?
Kuna põrutusmatritsid kasutatakse pidevalt, tekib metalliga kokku puutuvatel pindadel mikroskoopiline kulunudus, mis võib halvendada põrutatud logo teravnemist ja sügavuse ühtlust. Kaasaegsed kõrgkiiruslikud põrutusliinid sisaldavad hooldusgraafikuid ja rõhu jälgimissüsteeme, et tuvastada hetk, mil matrid tuleb vahetada või taastada. Tootjad vahetavad tavaliselt matreid või taastavad nende pinnad pärast miljoneid tsükleid, et säilitada põrutatud logo kvaliteedinorme. Ennetav hooldus pikendab matrite eluiga ja kaitseb iga toodetud põrutatud logo visuaalset kvaliteeti, mistõttu on see suurte koguste tootmise jaoks õigustatud investeering.
Kas kohandatud disainid ja keerukad kunstiteosed saab teisendada põrutatud logo matriteks?
Jah, peaaegu iga logo disaini saab teisendada kohandatud tõmbepuksiiks sügavuslogo tootmiseks. Disain skaneeritakse digitaalselt, analüüsitakse selle teostatavust ja projekteeritakse seejärel puks, mis arvestab materjali voolu, rõhu nõudeid ja geomeetrilisi piiranguid. Paljude detailidega keerukas kunstiteos võib nõuda astmelisi puksi sügavusi või pinnatekstuure, et sügavuslogo täpselt taastada. Kogenud puksitöötajatega koostöö tagab originaaldisaini säilitamise samal ajal, kui sügavuslogo optimeeritakse praktiliseks tõmbetöötluseks kõrgkiirusel joonel.
